Gépjárműipari öntött cellulózcsomagolás: érzékelők, akkumulátor-alkatrészek és precíziós alkatrészek védelme
A modern járművek több ezer alkatrészt tartalmaznak, amelyeknek karcolásoktól, hajlításoktól, elektrosztatikus sérülésektől vagy szennyeződésektől mentesen kell megérkezniük a szerelősorokra. Az autógyártók és Tier{4}}1 beszállítók évtizedek óta EPS hab és EVA betétekre támaszkodtak ezeknek az alkatrészeknek a párnázatában. Ez változik. Az öntött cellulózból készült csomagolóanyagok mostanra az autóipari ellátási láncokba költöznek, mivel az autógyártók könnyebb csomagolást, alacsonyabb szénlábnyomot és könnyebb -élettartam-megsemmisítést szorgalmaznak.
Ez a cikk megvizsgálja, hogy hol működik a legjobban a fröccsöntött cellulóz az autóipari logisztikában, hogyan válasszunk nedves és száraz préselés között, és mennyibe kerül valójában a váltás.
Miért váltanak az autóipari beszállítók habszivacsról szálasra?
Az EPS-nek és az EVA-nak két szerkezeti gyengesége van, amelyek fontosak az autóipari logisztikában: tárolásuk és szállításuk terjedelmes, és használat után nehéz újrahasznosítani. Egy teherautónyi üres EPS-betét nagyjából ugyanannyit foglal el, mint egy teherautónyi kész alkatrész. Az öntött cellulóztálcák formázás előtt laposra rakódnak, használat után pedig egymásra helyeződnek, így a bejövő csomagolás sűrűsége észrevehetően javul.
A nagyobb hajtóerő azonban a szén-dioxid-elszámolás. Az autóipari OEM-ek mostantól arra kérik a beszállítókat, hogy jelentsék a csomagolással kapcsolatos kibocsátásokat. Az újrahasznosított papírpép sokkal kisebb szénlábnyomot hordoz, mint a kőolajból előállított szűz EPS gyanta. Egy közepes méretű-Tier-1 beszállító esetében, amely évente 200 000 egységet szállít ki, az EPS betétek fröccsöntött pépre cseréje 30-50%-kal csökkentheti a csomagolás súlyát, és szállítmányonként nagyjából 40-60%-kal csökkentheti a csomagolással kapcsolatos CO₂-kibocsátást, a szállítási távolságtól függően (a tipikus LCA-vizsgálatok alapján).
A legjobb-alkalmazások a járműellátási láncban
Az öntött cellulóz nem minden autóalkatrészhez alkalmas. A legnehezebb blokkok és hosszú szerkezeti gerendák továbbra is acélvázat vagy fát használnak. Az alábbi alkatrészek esetében azonban a cellulóztálcák és betétek bizonyítottan költséghatékony megoldások:
| Alkatrészcsoport | Tipikus alkatrészek | Ajánlott eljárás | Fő védelmi szükséglet |
|---|---|---|---|
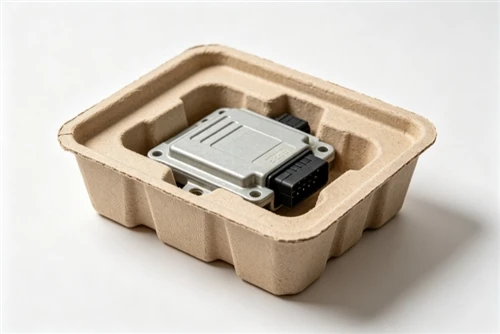
| Érzékelők és ECU-k | ABS modulok, radarszenzorok, kamerák, vezérlőegységek | Száraz prés vagy nedves prés | Ütéselnyelés, ESD{0}}biztos felületek |
| Akkumulátor és HV alkatrészek | Cellatávtartók, gyűjtősín fedelek, akkumulátor modul tálcák | Nedves prés (vékony falú) | Méretpontosság, kúszásállóság |
| Precíziósan megmunkált alkatrészek | Fogaskerekek, szelepek, szivattyúházak, alumínium konzolok | Nedves prés vagy nehéz száraz prés | Karc{0}}mentes felületek, olajállóság |
| Vezetékek és csatlakozók | Kábelkötelek, csatlakozók, biztosítékdobozok | Száraz prés | An-statikus, egymásba ágyazott stabilitás |
| Díszítés és belső | Műszerfal betétek, hangszóró rácsok, szellőzőnyílások | Nedves prés | Kozmetikai felületek,{0}}márkakész felület |
Általános szabály a vevők számára: ha az alkatrész kicsi, könnyű és párnázni kell, általában elegendő a szárazon préselt pép. Ha az alkatrész nehéz, éles -szélű, vagy hetekig tartó tárolási pozícióban kell maradnia, a nedves préselés vékonyabb falakat, sűrűbb felületet és szűkebb tűrést biztosít.
Nedves prés vs száraz prés autóipari alkatrészekhez
A két folyamat különböző költségpontokat szolgál ki:
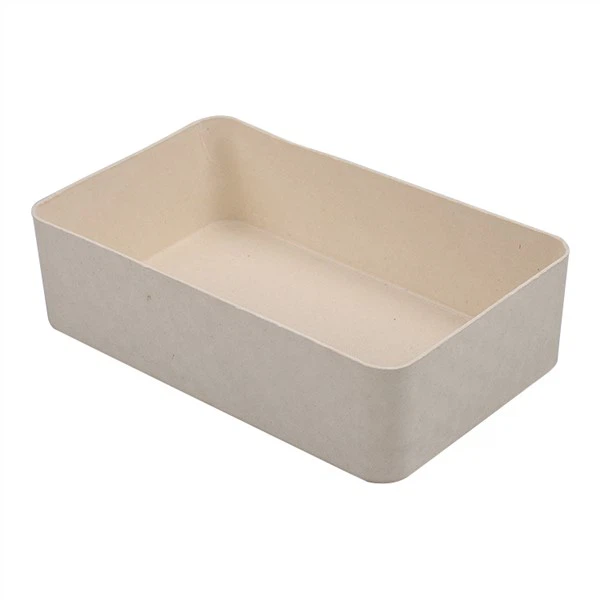
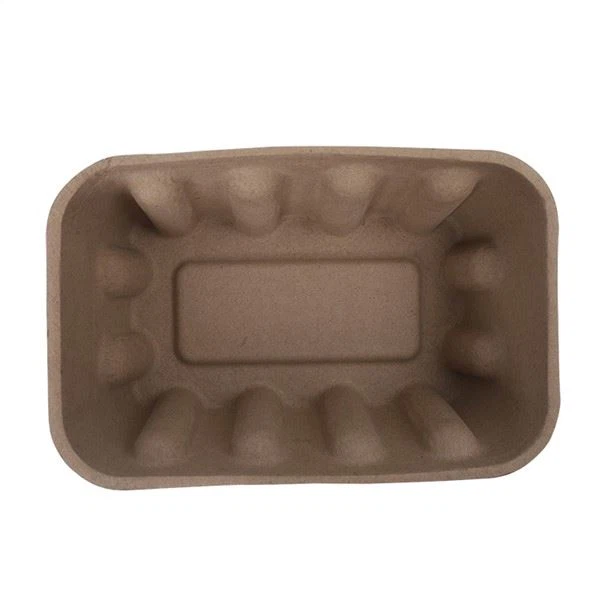
- Szárazon préselt pépvákuum segítségével ráhúzza a rostokat egy hálós formára, majd hővel{0}}szárítja egy második formában. A falvastagság általában 2-3 mm. Ez az olcsóbb opció, és megfelel érzékelőknek, csatlakozóknak és kis megmunkált alkatrészeknek. A felület textúrája enyhén érdes, ami remek a rejtett párnázáshoz.
- Nedvesen préselt pépmég nedves állapotban hidraulikusan préseli a kialakított részt, kinyomja a felesleges vizet és tömöríti a szálat. A falak akár 1,5{2}}2,5 mm-es vékonyak is lehetnek, és a felület elég sima lesz ahhoz, hogy látható kiskereskedelmi stílusú csomagolás legyen. Többe kerül darabonként, de egységenként kevesebb anyagot használ fel, ami nagy mennyiségeknél szűkíti a különbséget.
Az akkumulátorral kapcsolatos-csomagoláshoz a nedvesprés a biztonságosabb választás. A vékony, sűrű falak ellenállnak a kúszásnak tartós terhelés alatt, így a nehéz HV csatlakozó nem süllyed a tálcába óceáni fuvarozás vagy hosszú raktári tárolás során.
ESD és nedvesség megfontolások
Az autóelektronika érzékeny a statikus terhelésre, ezért a vásárlók gyakran felteszik a kérdést, hogy az öntött cellulóz ESD-s{0}}biztos-e. A szabványos cellulóz eleve nem vezetőképes, és száraz körülmények között statikus elektromosságot generálhat. Ahol statikus védelemre van szükség, a beszállítók antisztatikus kezelést adnak hozzá, vagy a cellulóztálcákat vezető betétekkel kombinálják. Kezelje ezt mérnöki kérdésként, ne igen/nem válaszként: kérjen ESD-tesztet a tényleges alkatrészével, mielőtt elkötelezi magát.
A nedvesség kevésbé okoz problémát, mint azt sok vásárló elvárná. A száraz prés részei általában 6-9% nedvességet tartanak meg; A nedves présrészek alacsonyabb, egyenletesebb szinten tarthatók. Tengerentúli küldemények esetén a tálcákat általában nedvszívóval zacskózzák, ugyanúgy, mint a habszivacs alkatrészeket. A sóspray- és a páratartalom-tesztek általánosak az autóipari csomagolások minősítésénél, és minden érvényesítési terv részét kell képezniük.
Mennyibe kerül valójában a váltás
Két költség számít: az egyszeri-szerszám és a-darabonkénti ár.
- Szerszámozás (egyszer-):Egy tipikus autóipari tálca szárazpréses szerszámozása üregenként nagyjából 1500-4000 USD-tól kezdődik, míg a nedves présszerszámok üregenkénti ára 3000–8000 USD mérettől és pontosságtól függően (a becslések szerint a részleteket lásd a szerszámozási útmutatónkban). A többüregű szerszámok ezt a költséget szétosztják a gyártás során.
- Darab-ár:Száraz préstálcák kis alkatrészekhez általában 0,15-0,60 USD; A vékony falú és sima felületű nedves préstálcák 0,30-1,20 USD között mozognak, erősen térfogattól és falvastagságtól függően (becsült).
A gazdaságosság általában akkor működik, ha az éves mennyiség meghaladja az 50 000 darabot, mivel a habszerszám olcsó, de a hab-darabonkénti költsége változatlan marad, míg a cellulóz-darabonkénti költsége csökken a mennyiség növekedésével.
Kezdő lépések: Mit küldjünk öntött cellulóz szállítónak
Egy autóipari pályázat pontos árajánlatához a beszállítónak szüksége van:
- Az alkatrész CAD-fájlja (STEP vagy IGES), vagy fizikai minta
- Éves mennyiség és szállítási gyakoriság
- Mindegy, hogy a tálca csak bejövő logisztikára szolgál, vagy kiskereskedelmi kiállításra is
- Bármilyen ESD,{0}}olaj-ellenállási vagy páratartalom követelmény
- Előnyben részesített csomagolási tájolás (hogyan kell elhelyezkednie az alkatrésznek)
A Hesheng Innovation Development Ltd. 2013 óta szállít egyedi fröccsöntött cellulóztálcákat és betéteket autóipari és ipari alkalmazásokhoz, házon belüli szerszámokkal mind a száraz, mind a nedves préselési folyamatokhoz. A konkrét alkatrészre vonatkozó árajánlatért küldje el CAD-fájlját a kapcsolatfelvételi oldalon, vagy érdeklődjön az első -vásárlók számára készült szabványos mintaprogramunkról.