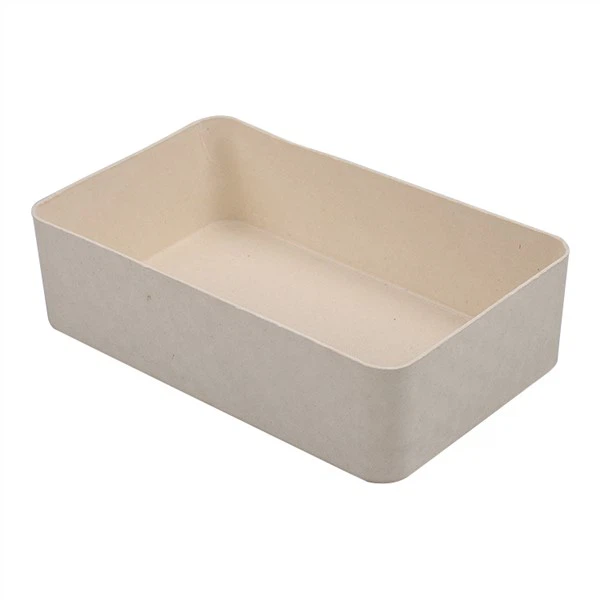
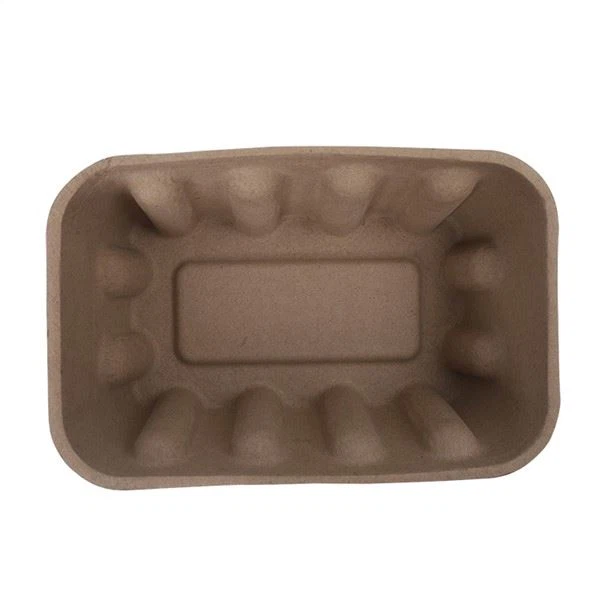
Amikor a mérnökök és a beszerzési szakemberek értékelik a fröccsöntött pépet csomagolóanyagként, az egyik első kérdés, amit feltesznek: "Mik a tulajdonságai?" Ez egy ésszerű kérdés -, de egyben megtévesztően összetett is. A fröccsöntött cellulóz nem egyetlen, rögzített tulajdonságokkal rendelkező anyag; Ez egy olyan anyagcsalád, amelynek tulajdonságai drámaian változnak a szál típusától, a szálkeveréktől, a gyártási folyamattól (transzfer-öntött vs. hőformázott), falvastagságtól, sűrűségtől, nedvességtartalomtól és bármilyen bevonattól vagy adalékanyagtól függően. Az 1,5 mm-es falú, fehérített zacskóból készült hőformázott tálca teljesen eltérő tulajdonságokkal rendelkezik, mint a fehérítetlen, újrahasznosított papírból készült, 3 mm-es falú öntött-tálcák -, bár mindkettő „öntött cellulóz”. Ezen tulajdonságok - és mérési módja - megértése elengedhetetlen a fröccsöntött cellulóz megfelelő meghatározásához, az alternatív anyagokkal (műanyag, EPS hab, hullámosított) való összehasonlításhoz, valamint annak biztosításához, hogy a végtermék megfeleljen a teljesítménykövetelményeknek. Ebben a cikkben átfogó műszaki útmutatót adunk a fröccsöntött cellulóz tálcák legfontosabb tulajdonságaihoz: mechanikai tulajdonságok (szakítószilárdság, szakítószilárdság, nyomószilárdság, szakítószilárdság, merevség), fizikai tulajdonságok (sűrűség, vastagság, porozitás, nedvességtartalom, mérettűrések), termikus tulajdonságok (hőmérséklet-tartomány, hővezető képesség, hőállóság), záró tulajdonságok (vízgőz, felületi nyomás, durvaság, zsírosság), az egyes tulajdonságok mérésére használt szabványosított vizsgálati módszerek (ASTM, TAPPI, ISO, ISTA). Tipikus értéktartományokat adunk meg a transzfer{14}}öntött és a hőformázott öntött cellulóz esetében is, így láthatja, hogy a gyártási folyamat hogyan befolyásolja a teljesítményt. Függetlenül attól, hogy Ön csomagolómérnök, aki először határoz meg fröccsöntött pépet, minőségi vezető, aki elfogadási kritériumokat határoz meg, vagy egy beszerzési szakember, aki anyagokat hasonlít össze, ennek az útmutatónak meg kell adnia a megalapozott döntések meghozatalához szükséges műszaki ismereteket.
Mechanikai tulajdonságok: szilárdság és szerkezeti teljesítmény
A mechanikai tulajdonságok azt írják le, hogy a fröccsöntött pép hogyan reagál az alkalmazott erőkre - feszítésre, összenyomásra, repesztésre, szakadásra és hajlításra. Ezek a tulajdonságok határozzák meg, hogy a tálca meg tudja-e védeni a tartalmát a szállítás, halmozás és kezelés során.
Szakítószilárdság
A szakítószilárdság az a maximális húzó (húzó) feszültség, amelyet egy anyag el tud viselni, mielőtt eltörik. Ez az egyik legalapvetőbb mechanikai tulajdonság, és gyakran használják az anyagminőség általános mutatójaként.
A mérés módja:Egy téglalap alakú tesztcsíkot (általában 15 mm széles x 100 mm hosszú) mindkét végén befognak egy szakítógépbe, és állandó sebességgel (általában 25 mm/perc) húzzák, amíg el nem törik. A rögzített maximális erőt elosztjuk a keresztmetszeti területtel (szélesség x vastagság), így megkapjuk a szakítószilárdságot MPa-ban (vagy N/mm²-ben). A szakítószilárdságot mind a gépirányban (MD, a szálak áramlási iránya alakítás közben), mind a keresztirányban (CD, MD-re merőlegesen) - mérjük, mert a fröccsöntött pép anizotróp (MD-ben erősebb, mint a CD-ben, az alakítás közbeni száligazítás miatt).
Szabványos vizsgálati módszerek:ASTM D828 (Szabványos vizsgálati módszer a papír és karton szakítótulajdonságaihoz), TAPPI T 494 (Papír és karton szakítószilárdsági tulajdonságai), ISO 1924-2 (Papír és karton – Szakító tulajdonságok meghatározása).
Tipikus értékek:
| Anyag típusa | Szakítószilárdság (MD) | Szakítószilárdság (CD) | MD:CD arány |
|---|---|---|---|
| Transzfer-öntött (újrahasznosított papír, 2 mm) | 4-10 MPa | 2-6 MPa | 1.5-2.5:1 |
| Transzfer-öntött (bagasse keverék, 2 mm) | 6-12 MPa | 3-7 MPa | 1.5-2:1 |
| Hőformázott (bagasse, 1,5 mm) | 10-20 MPa | 6-12 MPa | 1.3-1.8:1 |
| Hőformázott (fehérített, 1 mm) | 12-25 MPa | 8-15 MPa | 1.2-1.6:1 |
| Hullámkarton (összehasonlításképpen egyfalú) | 15-30 MPa | 8-18 MPa | 1.5-2:1 |
| PET műanyag (összehasonlításképpen) | 50-80 MPa | 50-80 MPa | 1:1 (izotróp) |
Legfontosabb meglátások:(1) A hőformázott sajtolt pépnek lényegesen nagyobb a szakítószilárdsága, mint a transzfer-öntötté (2-3x azonos vastagság esetén), a melegsajtolással szembeni nagyobb sűrűsége és rosttömörödése miatt. (2) Az öntött pép anizotróp - gépirányban erősebb, mint keresztirányban -, ami azt jelenti, hogy a tálca kialakításának a legnagyobb terhelést az MD-ben kell irányítania. (3) Míg a fröccsöntött cellulóz szakítószilárdsága kisebb, mint a műanyagé, gyakran elegendő a védőcsomagolási alkalmazásokhoz (ahol a terhelés nagy területen oszlik el, nem egy kis keresztmetszetben koncentrálódik).
Burst Strength
A felszakítási szilárdság az a maximális hidrosztatikus nyomás (a gumimembránból), amely az anyag felszakításához szükséges. Ez az anyag többirányú feszültség -szakadási ellenállásának mértéke -, amely azt a feszültséget szimulálja, amelyet a tálca akkor tapasztalhat, amikor egy éles vagy nehéz tárgy nekinyomódik.
A mérés módja:Egy kör alakú vizsgálati mintát (általában 30-50 mm átmérőjű) egy gumimembránra szorítanak, és állandó sebességgel hidraulikus nyomást gyakorolnak a membránra, amíg a minta el nem szakad. A szakadási nyomás a felszakítási szilárdság, kPa-ban (vagy psi-ben vagy kgf/cm²-ben) mérve.
Szabványos vizsgálati módszerek:ASTM D774 (a papír felszakadási szilárdsága), TAPPI T 810 (hullám- és tömör farostlemez felszakadási szilárdsága), ISO 2758 (papír - A felszakadási szilárdság meghatározása).
Tipikus értékek:
| Anyag típusa | Burst Strength |
|---|---|
| Transzfer-öntött (újrahasznosított papír, 2 mm) | 150-400 kPa |
| Transzfer-öntött (bagasse keverék, 2 mm) | 200-500 kPa |
| Hőformázott (bagasse, 1,5 mm) | 400-800 kPa |
| Hőformázott (fehérített, 1 mm) | 500-1000 kPa |
| Hullámkarton (összehasonlításképpen egyfalú) | 500-1500 kPa |
| EPS hab (összehasonlításképpen) | 50-150 kPa |
Legfontosabb meglátások:(1) A felszakítási szilárdság szorosan korrelál a sűrűséggel, és a száltípus - hőformázott (sűrűbb) és bagasse (erősebb szálak) felszakítási szilárdsága nagyobb. (2) Az öntött cellulóz felszakítási szilárdsága lényegesen nagyobb, mint az EPS hab (3-10x), ami azt jelenti, hogy jobb átszúrás- és szakadásállóságot biztosít. (3) Az éles vagy nehéz tárgyakat tartalmazó tálcák esetében a felszakítási szilárdság kritikus előírás – ügyeljen arra, hogy a tálca felszakítási szilárdsága meghaladja a termék várható pontterhelését.
Kompressziós erő
A nyomószilárdság az a maximális nyomóterhelés, amelyet egy tálca (vagy egy tálca egy része) képes ellenállni, mielőtt meghibásodik (összeomlik, kihajlik vagy véglegesen deformálódik). Ez az egyik legfontosabb tulajdonság a halmozott csomagolásnál -, amely meghatározza, hogy hány tálcát lehet egymásra rakni anélkül, hogy az alsó tálca összeesne.
A mérés módja:Lapos vizsgálati minták esetén egy téglalap vagy kör alakú mintát helyeznek egy kompressziós vizsgálógép két párhuzamos lapja közé, és állandó sebességgel (általában 12 mm/perc) összenyomják a meghibásodásig. Komplett tálcák esetén a teljes tálcát a nyomólapok közé helyezik, és összenyomják -, mérve a tálca által elviselhető maximális terhelést. A nyomószilárdság a legnagyobb terhelés Newtonban (N) vagy kilogramm{4}}erő (kgf), vagy nyomófeszültség MPa-ban (a terhelés osztva az érintkezési felülettel).
Szabványos vizsgálati módszerek:ASTM D642 (Szállítási konténerek, alkatrészek és egységterhelések nyomásállósága), TAPPI T 804 (Frostlemez szállítótartályok tömörítési tesztje), ISO 12048 (Csomagolás - Komplett, töltött szállítócsomagok - Tömörítési és egymásra rakási tesztek). Kifejezetten a fröccsöntött cellulóz esetében nincs egyetlen univerzális szabvány, - a gyártók általában alkalmazzák a hullámkarton vagy karton vizsgálati módszereit.
Tipikus értékek (normál 200x150 mm-es tálcához 20 mm-es oldalfalakkal):
| Anyag típusa | Nyomószilárdság (maximális terhelés) | Egyenértékű kötegsúly |
|---|---|---|
| Transzfer-öntött (újrahasznosított papír, 2 mm) | 200-600 N | 20-60 kg |
| Transzfer-öntött (bagasse keverék, 2 mm) | 300-800 N | 30-80 kg |
| Hőformázott (bagasse, 1,5 mm) | 500-1200 N | 50-120 kg |
| Hőformázott (fehérített, 1 mm, bordákkal) | 600-1500 N | 60-150 kg |
| EPS hab (20 mm, összehasonlításképpen) | 800-2000 N | 80-200 kg |
Legfontosabb meglátások:(1) A nyomószilárdság nagymértékben függ a tálca kialakításától - a bordázattól, a hullámosságoktól, az oldalfal szögétől és a falvastagságtól, mind jelentősen befolyásolják a nyomószilárdságot. Egy jól megtervezett, bordás (2) A hőformázott formázott cellulóz vékonyabb falai ellenére nagyobb sűrűségének és precíz bordázat beépítésének köszönhetően elérheti vagy meg is haladhatja az öntött nyomószilárdságot. (3) Halmozott szállítás esetén mindig a teljes tálca (nem csak a lapos anyagminták) alapján adja meg a nyomószilárdságot, és adjon meg egy 3-5-szörös biztonsági tényezőt (a dinamikus terhelések, a páratartalom és a hosszú távú kúszás figyelembevétele érdekében).
Szakadási Erő
A szakítószilárdság az az erő, amely ahhoz szükséges, hogy a szakadást (vágást) az anyagon keresztül továbbítsa. Ez az anyag szakadással szembeni ellenállásának mértéke -, fontos azoknál a tálcáknál, amelyek durva kezelésnek vannak kitéve, vagy amelyek éles szélű termékeket tartanak.
A mérés módja:Az előre kivágott hasítékkal rendelkező vizsgálati mintát egy szakítógépben (általában egy Elmendorf könnyvizsgálóban) rögzítik, és megmérik azt az erőt, amely szükséges ahhoz, hogy a szakadás a hasadékból továbbterjedjen. A szakítószilárdságot milliNewtonban (mN) vagy gramm{2}}erőben (gf) adják meg.
Szabványos vizsgálati módszerek:ASTM D1922 (Szabványos vizsgálati módszer műanyag fóliák és vékony fóliák tépésállóságának terjedésére inga módszerrel), TAPPI T 414 (papír belső szakítószilárdsága), ISO 1974 (papír - A szakítószilárdság meghatározása).
Tipikus értékek:
| Anyag típusa | Szakadási szilárdság (MD) | Szakadási szilárdság (CD) |
|---|---|---|
| Transzfer-öntött (újrahasznosított papír, 2 mm) | 300-800 mN | 400-1000 mN |
| Transzfer-öntött (bagasse keverék, 2 mm) | 250-700 mN | 350-900 mN |
| Hőformázott (bagasse, 1,5 mm) | 400-1000 mN | 500-1200 mN |
| Szűz nátronpapír (összehasonlításképpen) | 600-1500 mN | 800-2000 mN |
Legfontosabb meglátások:(1) A szakítószilárdság keresztirányban (CD) nagyobb, mint a gépi irányban (MD) - a szakítószilárdság ellentéte. Ennek az az oka, hogy a szálak az MD-ben igazodnak, így a CD-ben lévő szakadásnak szét kell húznia a szálakat (nagyobb ellenállás), míg az MD-ben lévő szakadás a szálak között terjed (kisebb ellenállás). (2) A hosszabb rostok (szűz nátronpapír, hosszú szálas újrahasznosított papír) nagyobb szakítószilárdsággal rendelkeznek, mint a rövidebb rostok (bagasse). (3) Az éles tárgyakat tartalmazó tálcák esetében a szakítószilárdság fontos -, de ez kevésbé kritikus, mint a repedési szilárdság vagy a nyomószilárdság a legtöbb csomagolási alkalmazásnál.
Merevség (hajlítási ellenállás)
A merevség (vagy hajlítási ellenállás) az az erő, amely az anyag meghatározott szögben történő meghajlításához szükséges. Ez az anyag merevségének mértéke -, amely fontos azoknál a tálcáknál, amelyeknek meg kell őrizniük alakjukat terhelés alatt, vagy amelyeket automata csomagolóberendezések kezelnek.
A mérés módja:A tesztcsík egyik végét befogják, a másik végén pedig erőt fejtenek ki, hogy meghatározott szögben (általában 15 fokos) meghajlítsák. A szükséges erő a hajlítási ellenállás, milliNewtonban (mN) vagy gramm{2}}erőben (gf) mérve. A merevséget MD-ben és CD-ben is mérik.
Szabványos vizsgálati módszerek:ASTM D5342 (Szabványos vizsgálati módszer papír és karton hajlítási ellenállására), TAPPI T 556 (Papír hajlítási ellenállása), ISO 2493 (Papír és karton - Hajlítási ellenállás meghatározása).
Tipikus értékek:
| Anyag típusa | Hajlítási ellenállás (MD) | Hajlítási ellenállás (CD) |
|---|---|---|
| Transzfer-öntött (újrahasznosított papír, 2 mm) | 100-400 mN | 60-250 mN |
| Transzfer-öntött (bagasse keverék, 2 mm) | 150-500 mN | 80-300 mN |
| Hőformázott (bagasse, 1,5 mm) | 300-800 mN | 200-600 mN |
| Hőformázott (fehérített, 1 mm) | 200-600 mN | 150-450 mN |
Legfontosabb meglátások:(1) A merevség a kocka vastagságával növekszik (nyaláb elméletenként) - egy 2 mm-es tálca 8x merevebb, mint egy 1 mm-es, azonos anyagú tálca. Ez az oka annak, hogy az öntött-tálcák (vastagabb falak) megfelelő merevséggel rendelkezhetnek az alacsonyabb anyagsűrűség ellenére. (2) A hőformázott tálcák a vékonyabb falak ellenére nagy merevséget érhetnek el a tervezés révén (bordázás, hullámosítás, 3D-s alakítás) - maga a 3D-s szerkezet biztosítja a merevséget, függetlenül az anyag tulajdonságaitól. (3) Az automatizált csomagolósoroknál a merevség kritikus fontosságú - a túl hajlékony tálcák nem jutnak be megfelelően az automatizált berendezésekbe. A teljes gyártás előtt mindig ellenőrizze a tálca merevségét a tényleges csomagolósoron.
Fizikai tulajdonságok: sűrűség, vastagság és szerkezet
Sűrűség
A sűrűség az anyag egységnyi térfogatra eső tömege. Ez az egyik legalapvetőbb fizikai tulajdonság, és erősen befolyásolja a mechanikai szilárdságot, a gátlási tulajdonságokat és a költségeket.
A mérés módja:Egy ismert méretű (hosszúság, szélesség, vastagság) próbamintát lemérünk, és a sűrűséget a tömeg és a térfogat (g/cm³ vagy kg/m³) hányadosaként számítjuk ki. A fröccsöntött cellulóz esetében a sűrűség a tálcán belül változhat (vastagabb a bordákban, vékonyabb a sík területeken), ezért fontos a sűrűséget a reprezentatív helyeken mérni.
Tipikus értékek:
| Anyag típusa | Sűrűség | Megjegyzések |
|---|---|---|
| Transzfer-öntött (standard) | 150-300 kg/m³ (0,15-0,30 g/cm³) | Alacsony sűrűségű, könnyű, jó párnázás |
| Transzfer-öntött (nagy teherbírású-/vastag-falú) | 150-250 kg/m³ | Hasonló sűrűségű, de vastagabb falak=több anyag |
| Hőformázott (standard) | 300-500 kg/m³ (0,30-0,50 g/cm³) | Nagyobb sűrűség a melegpréselés miatt |
| Hőformázott (nagy{0}}sűrűségű) | 450-650 kg/m³ | Nagyon magas nyomású/hőmérsékletű préselés |
| Tömör karton (összehasonlításképpen) | 600-800 kg/m³ | |
| Hullámkarton (összehasonlításképpen) | 100-200 kg/m³ | Alacsony sűrűség a hullámos szerkezetnek köszönhetően |
| EPS hab (összehasonlításképpen) | 15-50 kg/m³ | Nagyon alacsony sűrűségű, kiváló párnázás |
| PET műanyag (összehasonlításképpen) | 1300-1400 kg/m³ | Nagy sűrűség, nagy szilárdság |
Legfontosabb meglátások:(1) A sűrűség az elsődleges különbség a transzfer-öntött és a hőformázott pép között, - a hőformázott 2-3x sűrűbb, ami megmagyarázza nagyobb szilárdságát, jobb zárótulajdonságait és simább felületét. (2) Az öntött cellulóz sűrűsége sokkal kisebb, mint a tömör kartoné vagy a műanyagé, - így könnyű és költséghatékony (térfogatonként kevesebb anyag). (3) A sűrűség a gyártás során szabályozható – a formázási idő (hosszabb=több szál=nagyobb sűrűség), a préselési nyomás (nagyobb=több tömörítés=nagyobb sűrűség) és a szál típusa (rövidebb szálak=nagyobb sűrűségű csomagolás) mind befolyásolja a sűrűséget.
Falvastagság
A falvastagság az öntött cellulóz anyag vastagsága a tálca falában. Ez egy kritikus tervezési paraméter, amely befolyásolja a szilárdságot, a merevséget, a súlyt, a költségeket és az anyaghasználatot.
A mérés módja:A falvastagságot mikrométerrel vagy vastagságmérővel mérik a tálca több pontján (sík területek, bordák, oldalfalak, sarkok). Mivel az öntött cellulóz vastagsága a tálcánként változhat (az alakítási folyamat miatt), fontos, hogy reprezentatív helyeken mérje meg, és jelentse mind a névleges vastagságot, mind a tűréstartományt.
Szabványos vizsgálati módszerek:ASTM D645 (a papír és karton vastagságának szabványos vizsgálati módszere), TAPPI T 411 (papír, karton és kombinált karton vastagsága), ISO 534 (Papír és karton - A vastagság meghatározása).
Tipikus értékek:
| Anyag típusa | Falvastagság tartomány | Tipikus névleges |
|---|---|---|
| Transzfer-öntött (standard) | 1,5-3,0 mm | 2,0 mm |
| Transzfer-öntött (nagy teherbírású-/vastag-falú) | 3,0-10,0 mm | 4,0-5,0 mm |
| Hőformázott (vékony{0}}falú) | 0,8-1,5 mm | 1,0-1,2 mm |
| Hőformázott (standard) | 1,0-2,0 mm | 1,5 mm |
| Hőformázott (vastag{0}}falú) | 2,0-3,0 mm | 2,5 mm |
Legfontosabb meglátások:(1) A transzfer-öntött cellulóz vastagabb falakkal (1,5-10 mm), mint a hőformázott (0,8-3 mm) -, mivel a transzfer-öntött szilárdság a falvastagságtól függ, míg a hőformázás a sűrűségtől és a kialakítástól függ. (2) A falvastagság nem egyenletes a tálcán – jellemzően vastagabb a bordákban és a sarkokban (ahol a szálak felhalmozódnak az alakítás során), és vékonyabbak a nagy sík területeken. Ez az eltérés normális, és figyelembe kell venni a tervezés során. (3) A hőformázott tálcák falvastagsága egyenletesebb (a préselési fokozat miatt), ami pontosabb tervezést és egyenletes teljesítményt tesz lehetővé.
Porozitás és légáteresztő képesség
A porozitás az anyag üregének százalékos aránya. A légáteresztő képesség (vagy légellenállás) az a sebesség, amellyel a levegő áthalad az anyagon. Ezek a tulajdonságok befolyásolják a párnázási teljesítményt, a száradási időt, a gátlási tulajdonságokat és a nyomtathatóságot.
A mérés módja:A légáteresztő képesség mérése a Gurley-módszerrel (fix térfogatú levegő fix nyomás alatti áthaladásának ideje) vagy a Sheffield-módszerrel (az anyagon áthaladó levegő áramlási sebessége rögzített nyomás mellett) történik. A Gurley porozitást másodpercben adják meg (nagyobb=kevésbé áteresztő); A Sheffield porozitást ml/perc egységben adták meg (nagyobb=permeabilitás).
Szabványos vizsgálati módszerek:ASTM D726 (a papír és karton légáteresztő képességének szabványos vizsgálati módszere), TAPPI T 460 (papír légellenállása), ISO 5636 (papír és karton - A légáteresztő képesség meghatározása).
Tipikus értékek:
| Anyag típusa | Gurley porozitás (másodperc/100 ml) | Megjegyzések |
|---|---|---|
| Transzfer-öntött (standard) | 0,5-5 másodperc | A nagy áteresztőképességű - levegő könnyen áthalad |
| Transzfer-öntött (nagy-sűrűségű) | 5-20 másodperc | Mérsékelten áteresztő |
| Hőformázott (standard) | 20-200 másodperc | Alacsony áteresztőképességű - sűrűbb szerkezet |
| Hőformázott (bevonatos) | 500-10,000+ másodperc | Nagyon alacsony áteresztőképességű - bevonat blokkolja a levegő áramlását |
| Tömör karton (összehasonlításképpen) | 100-1000 másodperc | |
| Műanyag fólia (összehasonlításképpen) | Lényegében vízhatlan |
Legfontosabb meglátások:(1) A transzfer-formázott cellulóz nagyon porózus - a levegő könnyen áthalad rajta. Ez jótékony hatású a párnázásra (az ütés során a levegő eltávozhat, elnyeli az energiát) és a termékcsomagolásnál (szellőztetés), de rossz zárótulajdonságokkal jár (könnyen áthalad a vízgőz, oxigén, zsír). (2) A hőformázott öntött pép sokkal kevésbé porózus (10-100x kevésbé áteresztő), mivel sűrűbb szerkezete - jobb természetes zárótulajdonságokat biztosít. (3) A bevonatok drámaian csökkenthetik a porozitást -, így a fröccsöntött cellulóz lényegében légáteresztővé válik, ami szükséges a módosított atmoszférájú csomagoláshoz (MAP) és más védőalkalmazásokhoz.
Nedvességtartalom
A nedvességtartalom a víz százalékos aránya a kész formázott cellulóz termékben. Ez egy kritikus minőségi paraméter, amely befolyásolja a szilárdságot, a merevséget, a méretstabilitást, a penészállóságot és az eltarthatóságot.
A mérés módja:A standard módszer a sütőben -száraz módszer (ASTM D4442, TAPPI T 411): mérjük le a mintát, szárítsuk meg kemencében 105 Celsius-fokon tömegállandóságig, majd újra-mérjük le és számítsuk ki a nedvességtartalmat (nedves tömeg - száraz tömeg) / száraz tömeg x 100%. A nedvességtartalom mérhető tűs -típusú vagy tű nélküli nedvességmérővel is (gyorsabb, de kevésbé pontos).
Tipikus értékek:
| Állapot | Nedvességtartalom | Megjegyzések |
|---|---|---|
| késztermék (cél) | 6-10% | Az erő és a rugalmasság optimális egyensúlya |
| Túl száraz (<5%) | <5% | Törékeny, repedésre hajlamos, alacsony ütésállóság |
| Too wet (>12%) | >12% | Alacsony szilárdság, penészképződés kockázata, méretbeli instabilitás |
| Egyensúly 50% relatív páratartalom mellett | 6-8% | Tipikus beltéri környezet |
| Egyensúly 80% relatív páratartalom mellett | 12-15% | Nedves trópusi környezet |
| Egyensúly 90% relatív páratartalom mellett | 18-25% | Nagyon nedves - jelentős erőveszteség |
Legfontosabb meglátások:(1) A nedvességtartalom kritikus minőség-ellenőrzési paraméter - túl száraz, és a tálca törékeny; túl nedves, és a tálca gyenge és hajlamos a penészedésre. A 6-10%-os céltartomány optimális a legtöbb alkalmazáshoz. (2) Az öntött pép higroszkópos, - felszívja a nedvességet a levegőből. Magas-páratartalmú környezetben a nedvességtartalom jelentősen megnőhet (12-25%-ra), ami szilárdságcsökkenést okozhat. Ezért fontos a nedvességállóság (bevonatok, nedves szilárdságú gyanták) a magas páratartalmú alkalmazásoknál. (3) A nedvességtartalmat a gyártáskor, a kiszállításkor és a vevő általi átvételkor kell mérni – annak biztosítása érdekében, hogy a termék a teljes ellátási láncban a specifikáción belül legyen.
Mérettűrések
A mérettűrések a tálca méreteinek (hossz, szélesség, magasság, üreg mérete, falvastagság) megengedett eltéréseit írják le. A szűk tűrések fontosak az automatizált csomagolósorok, a termék pontos illeszkedése és a következetes egymásra rakás szempontjából.
A mérés módja:A tálca méreteit tolómérőkkel, mikrométerekkel vagy koordináta mérőgépekkel (CMM) mérik több helyen. A mért méreteket összehasonlítjuk a névleges (tervezési) méretekkel, és jelentjük az eltérést. A mérettűrések általában ±X mm vagy a névleges méret ±X%-a.
Tipikus értékek:
| Anyag típusa | Mérettűrés (tipikus) | Megjegyzések |
|---|---|---|
| Transzfer-öntött (standard) | ±0,5-1,0 mm | Lazább tűrések az alakváltozás és a száradási zsugorodás miatt |
| Transzfer-öntött (precíziós, vágással) | ±0,3-0,5 mm | A vágás javítja az élek méretezési pontosságát |
| Hőformázott (standard) | ±0,2-0,5 mm | Szigorúbb tűrések a préselés és az egyenletesebb zsugorodás miatt |
| Hőformázott (precíziós) | ±0,1-0,3 mm | Nagy pontosságú{0}}szerszámok és folyamatirányítás |
| Műanyag hőformázás (összehasonlításképpen) | ±0,1-0,3 mm | |
| Fröccsöntés (összehasonlításképpen) | ±0,05-0,2 mm |
Legfontosabb meglátások:(1) A hőformázott formázott cellulóz lényegesen szűkebb mérettűréssel rendelkezik, mint a transzfer-öntött (2-5x szorosabb), a meleg-sajtolási szakasznak köszönhetően (amely egyenletesen tömöríti az anyagot és csökkenti a zsugorodási ingadozást). (2) Az öntött-tűrések utólagos formázással (az élek pontos méretre vágásával) javíthatók, de ez megnöveli a költségeket. (3) Az automatizált csomagolósoroknál a mérettűrések kritikusak – a túl nagy tálcák nem férnek el a sorba, a túl kicsi tálcák pedig elmozdulnak vagy elakadnak. Mindig a csomagolósor követelményei alapján adja meg a mérettűréseket, és ellenőrizze a prototípus tesztelésével.
Termikus tulajdonságok: hőmérsékleti teljesítmény
Hőmérséklet tartomány
A hőmérséklet-tartomány azt a hőmérsékletet írja le, amelyen a fröccsöntött pép a tulajdonságok jelentős romlása nélkül használható fel. A fröccsöntött cellulóz figyelemreméltóan hőmérséklet--ellenálló - sokkal jobban, mint a legtöbb műanyag.
Tipikus értékek:
| Anyag típusa | Alacsony hőmérsékleti határérték | Magas hőmérsékleti korlát (rövid{0}}távú) | Magas hőmérsékleti határ (folyamatos) |
|---|---|---|---|
| Bevonat nélküli öntött cellulóz | -40°C (-40°F) vagy alacsonyabb hőmérséklet | 200-250°C (390-480°F) | 150-180°C (300-355°F) |
| Vízbázisú akril bevonatú- | -40 C fok vagy alacsonyabb | 150-180 C fokon | 100-120 C fokon |
| PLA bevonattal | -40 C fok vagy alacsonyabb | 60-70 C fok (lágyul) | 40-50 C fok |
| PET műanyag (összehasonlításképpen) | -40 C fok | 80-100 C fokon | 60-80 C fok |
| PP műanyag (összehasonlításképpen) | -10 C fok | 130-150 C fokon | 100-120 C fokon |
| EPS hab (összehasonlításképpen) | -40 C fok | 80-100°C (olvad) | 60-70 C fok |
Legfontosabb meglátások:(1) A bevonat nélküli fröccsöntött cellulóz kivételes hőmérsékleti tartományban - használható mélyhűtésben (-40 °C vagy alacsonyabb) és kemencékben 200-250 °C-ig (rövid ideig-). Ez alkalmassá teszi az „egy tálca a fagyasztótól a sütőig” alkalmazásokhoz - olyan képességet, amelyhez kevés műanyag fér hozzá. (2) A bevonatok csökkentik a magas-hőmérséklethatárt, a - víz-alapú akrilbevonatok általában 100-120 °C-ig biztonságosak (mikrohullámú sütőben használható, de sütőben nem használható), míg a PLA bevonatok 60-70 °C-on vagy mikrohullámú sütőben lágyulnak (nem biztonságos). Magas hőmérsékletű alkalmazásokhoz használjon bevonat nélküli öntött pépet vagy magas hőmérsékletnek ellenálló bevonatokat. (3) Magas hőmérsékleten az öntött pép kissé törékennyé válhat (a nedvességveszteség miatt), de nem olvad meg és nem deformálódik – ellentétben a műanyagokkal. Ez jelentős biztonsági előnyt jelent az élelmiszerek csomagolásánál (nincs az élelmiszerbe olvadás veszélye).
Hővezetőképesség
A hővezető képesség annak mértéke, hogy az anyag milyen jól vezeti a hőt. Az alacsony hővezető képesség azt jelenti, hogy az anyag jó szigetelő, - fontos az élelmiszerek csomagolásához (az élelmiszerek melegen vagy hidegen tartása), valamint a hőmérséklet--érzékeny termékek védelméhez.
Tipikus értékek:
| Anyag | Hővezetőképesség (W/m·K) | Megjegyzések |
|---|---|---|
| Öntött pép-átvitele (száraz) | 0.05-0.08 | A parafához hasonló jó szigetelő - |
| Hőformázott öntött pép (száraz) | 0.08-0.12 | Kissé nagyobb vezetőképesség a nagyobb sűrűség miatt |
| Öntött pép (nedves, 20% nedvesség) | 0.15-0.25 | A víz növeli a vezetőképességet - A nedves pép gyengébb szigetelő |
| EPS hab (összehasonlításképpen) | 0.03-0.04 | Kiváló szigetelő -, jobb, mint az öntött cellulóz |
| Hullámkarton (összehasonlításképpen) | 0.05-0.07 | Hasonló a transzfer{0}}formázott cellulózhoz |
| Műanyag (PET/PP, összehasonlításképpen) | 0.15-0.25 | A rossz szigetelő - könnyen vezeti a hőt |
| Alumínium (összehasonlításképpen) | 200-250 | Kiváló karmester |
Legfontosabb meglátások:(1) A szárazon öntött cellulóz jó hőszigetelő -, amely a parafához és a hullámkartonhoz hasonlítható, és lényegesen jobb, mint a műanyag. Ez alkalmassá teszi rövid távú hőszigetelésre (pl. élelmiszer melegen tartása 15-30 percig, termékek védelme a szállítás közbeni hőmérséklet-ugrásoktól). (2) Az öntött cellulóz szigetelési teljesítménye nem olyan jó, mint az EPS hab (amely 2-3-szor jobban szigetel) - a hosszú-távú hőszigeteléshez (óráktól napokig), az EPS hab vagy a vákuumszigetelés még mindig jobb. (3) A nedvesség jelentősen csökkenti a szigetelési teljesítményt - A nedvesen öntött pép 2-3-szor nagyobb hővezető képességgel rendelkezik, mint a száraz. Hőszigetelő alkalmazásoknál ügyeljen arra, hogy a fröccsöntött pép száraz maradjon (használjon nedvességálló bevonatot vagy nedvességzáró külső csomagolást).
Gát tulajdonságok: vízgőz, oxigén és zsír
Az akadálytulajdonságok azt írják le, hogy az anyag mennyire ellenáll a vízgőz, oxigén, zsír és egyéb anyagok átjutásának. Ezek a tulajdonságok kritikusak az élelmiszerek csomagolásánál (frissesség megőrzése, zsírszivárgás megakadályozása), valamint a termékek nedvesség- vagy oxigénkárosodástól való megóvása szempontjából.
Vízgőz átviteli sebesség (WVTR)
A WVTR az a sebesség, amellyel a vízgőz áthalad az anyagon. Az alacsonyabb WVTR jobb vízpárazárót jelent (kevesebb nedvesség halad át).
A mérés módja:A vizsgálati mintát le kell zárni egy vizet (vagy szárítószert) tartalmazó csészére, és a szerelvényt egy szabályozott hőmérsékletű/páratartalmú kamrába kell helyezni. A rendszer méri a csésze tömegének időbeli változását, és a WVTR-t g/m²/24h-ban számítja ki.
Szabványos vizsgálati módszerek:ASTM E96 (Szabványos vizsgálati módszerek az anyagok vízgőzáteresztésére), TAPPI T 448 (Papír vízgőzáteresztő képessége), ISO 2528 (Lapanyagok - A vízgőz áteresztési sebesség meghatározása).
Tipikus értékek (38 °C-on, 90% relatív páratartalom):
| Anyag | WVTR (g/m²/24h) | Megjegyzések |
|---|---|---|
| Bevonat nélküli transzfer{0}}öntött cellulóz | 500-2,000 | Nagyon magas - gyenge vízpárazáró |
| Bevonat nélküli hőformázott pép | 200-800 | A magas - jobb, mint az öntött-a nagyobb sűrűség miatt |
| Vízbázisú akril bevonatú- | 30-150 | A közepes - bevonat jelentősen csökkenti a WVTR-t |
| Sztirol{0}}akril bevonatú | 15-80 | Jó - jobb védőréteg, mint a tiszta akril |
| PLA bevonatú (20 mikron) | 5-30 | Nagyon jó - A PLA jó vízpárazáró |
| PET műanyag fólia (összehasonlításképpen) | 10-50 | Jó |
| HDPE műanyag fólia (összehasonlításképpen) | 0.5-5 | Kiváló |
| Alumínium fólia (összehasonlításképpen) | <0.01 | Lényegében vízhatlan |
Legfontosabb meglátások:(1) A bevonat nélküli öntött cellulóz nagyon magas WVTR-értékkel rendelkezik -, ez lényegében egy szita a vízgőz számára. Ez megfelelő olyan alkalmazásoknál, ahol kívánatos a nedvesség áteresztése (pl. termékcsomagolás, ahol a szellőzés megakadályozza a páralecsapódást), de problémás a nedvességzárót igénylő alkalmazásoknál (pl. száraz élelmiszerek, elektronikai cikkek, gyógyszerek). (2) A bevonatok 10-100x --kal csökkenthetik a WVTR-t, így a fröccsöntött cellulóz alkalmas közepes védőrétegű alkalmazásokra. Magas zárórétegű alkalmazásokhoz (pl. módosított atmoszférájú csomagolás, hosszú-eltarthatóság{16}}élelmiszer) PLA-bevonatokra vagy többrétegű bevonatokra (öntött cellulóz + zárófólia){20}} van szükség. (3) Az öntött cellulóz WVTR-je még bevonatok esetén is magasabb, mint a műanyag fóliáé vagy az alumíniumfóliáé – a legmagasabb zárókövetelményekhez a fröccsöntött cellulóz önmagában nem elegendő (vegyük fontolóra a fröccsöntött cellulóz + zárófólia laminálását vagy alternatív anyagokat).
Oxigénátviteli sebesség (OTR)
Az OTR az a sebesség, amellyel az oxigén áthalad az anyagon. Az alacsonyabb OTR jobb oxigéngátat jelent (kevesebb oxigén jut át), - fontos az oxigénre érzékeny élelmiszerek (pl. rágcsálnivalók, kávé, friss hús) frissességének megőrzésében-.
A mérés módja:A vizsgálati mintát egy tesztkamrába zárják, egyik oldalán oxigénnel, a másikon vivőgázzal (nitrogénnel). A mintán áthaladó oxigén mennyiségét az idő függvényében mérjük, és az OTR-t cm³/m²/24h értékben számítjuk ki.
Szabványos vizsgálati módszerek:ASTM D3985 (A műanyag fólián és fólián keresztüli oxigéngáz-átbocsátási sebesség szabványos vizsgálati módszere), ISO 15105-1 (Műanyag - Film és fólia - A gázátbocsátási sebesség meghatározása).
Tipikus értékek (23 °C-on, 0% relatív páratartalom):
| Anyag | OTR (cm³/m²/24h) | Megjegyzések |
|---|---|---|
| Bevonat nélküli öntött cellulóz | 10,000-50,000+ | Nagyon magas - lényegében nincs oxigéngát |
| Vízbázisú akril bevonatú- | 5,000-20,000 | A magas - akril gyenge oxigéngát |
| PVOH bevonatú (oxigénzáró réteg) | 1-50 | A kiváló - PVOH az egyik legjobb oxigénzáró anyag |
| PLA bevonatú (20 mikron) | 100-500 | A közepes - PLA mérsékelt oxigéngát |
| PET műanyag fólia (összehasonlításképpen) | 50-200 | Mérsékelt |
| EVOH film (összehasonlításképpen) | 0.1-5 | Kiváló |
| Alumínium fólia (összehasonlításképpen) | <0.01 | Lényegében vízhatlan |
Legfontosabb meglátások:(1) A bevonat nélküli öntött pépnek lényegében nincs oxigéngátja - az oxigén szabadon áthalad. Ez megfelelő olyan alkalmazásoknál, ahol az oxigénexpozíció nem aggodalomra ad okot (pl. nem élelmiszertermékek védőcsomagolása, olyan csomagolás, ahol oxigénre van szükség), de az oxigénre érzékeny termékek esetében probléma. (2) A szabványos víz{9}alapú akrilbevonatok nem javítják jelentősen az oxigéngátot, - az akril természeténél fogva oxigénáteresztő. Az oxigéngáthoz speciális bevonatokra (PVOH, EVOH vagy többrétegű rendszerek) van szükség. (3) Módosított atmoszférájú csomagoláshoz (MAP) vagy más magas -oxigén-gátú alkalmazásokhoz az öntött pépet zárófóliával kell kombinálni (pl. öntött cellulóztálca + PET/EVOH/PET fólia laminálás). A - öntött cellulóz önmagában nem elegendő.
Zsír ellenállás
A zsírállóság az anyag azon képessége, hogy ellenáll az olajok, zsírok és zsírok behatolásának. Kritikus az élelmiszerek csomagolásánál (sült élelmiszerek, húsok, szószok, pékáruk) és az ipari csomagolásoknál (olajos részek, kenőanyagok).
A mérés módja:A standard teszt a kitteszt (TAPPI T 559, ASTM F119) - ricinusolaj/heptán/toluol keverékek sorozatát, növekvő zsír-áthatolási képességgel alkalmazzák a felületre, és a legmagasabb-számú keverék, amely nem hatol át (15 másodpercen belül jobb) (jobb, {1-1}2-es besorolású) (nagyobb {{1-1} készlet). A zsírral szembeni ellenállás mérhető a Ralston gyűrődésteszttel vagy szemrevételezéssel is, miután hosszan tartó érintkezésbe került zsírral.
Tipikus értékek:
| Anyag | Kit minősítés | Zsírellenállási szint |
|---|---|---|
| Bevonat nélküli öntött cellulóz | 0-1 | Nincs - zsír azonnal behatol |
| Vízbázisú akril bevonatú- | 3-6 | A közepes - rövid ideig ellenáll az enyhe zsírnak |
| Sztirol{0}}akril bevonatú | 6-10 | Jó - ellenáll a legtöbb ételzsírnak |
| PLA bevonattal | 8-12 | Kiváló - ellenáll még a forró, agresszív zsíroknak is |
| Viasz bevonatú (paraffin) | 6-10 | Jó -, de nem újrahasznosítható/komposztálható |
| Zsírnak{0}}álló papír (összehasonlításképpen) | 5-10 | |
| Műanyag (PET/PP, összehasonlításképpen) | 12 | A kiváló - műanyag eleve zsírálló- |
Legfontosabb meglátások:(1) A bevonat nélküli öntött pépnek gyakorlatilag nincs zsírállósága - a zsír azonnal behatol, foltosodást, gyengülést és esetleges szivárgást okozva. Bármilyen élelmiszer-felhasználásnál, amely zsírt használ, a zsír-ellenálló bevonat elengedhetetlen. (2) A víz-alapú akril bevonatok mérsékelt zsírállóságot biztosítanak (a készlet besorolása 3-6) - elegendő alacsony-zsírtartalmú ételekhez (pl. szendvicsek, pékáruk), de nem zsíros ételekhez (pl. sült csirke, pizza, olajos szószok) nem. (3) Magas-zsírtartalmú ételekhez sztirol-akril bevonatokra (6-10-es készletbesorolás) vagy PLA-bevonatokra (8-12-es készletbesorolás) van szükség. A PLA biztosítja a legjobb zsírállóságot, de alacsonyabb a hőállósága (mikrohullámú/sütőben nem használható), és csak iparilag komposztálható (nem komposztálható otthon vagy nem újrahasznosítható papírfolyamokban).
Felületi tulajdonságok: érdesség, nyomtathatóság és súrlódás
Felületi érdesség
A felületi érdesség az öntött pép felületének textúráját írja le. Befolyásolja a megjelenést, a nyomtatási minőséget, a bevonat tapadását és a csomagolás "érzetét".
A mérés módja:A felületi érdesség mérése profilométerrel (amely tollal halad végig a felületen, és méri a függőleges eltéréseket) vagy levegő-szivárgási módszerekkel (pl. Parker Print-Surf, amely a felület és a sima referenciafelület közötti légszivárgást méri, - nagyobb szivárgás=durvább felület). Az érdesség mikrométerben (µm) vagy ml/percben van megadva (Parker Print{7}}Surf).
Szabványos vizsgálati módszerek:ASTM D7127 (A felületi érdesség szabványos vizsgálati módszere), TAPPI T 555 (papír és karton felületi érdessége), ISO 8791 (Papír és karton - Az érdesség/simaság meghatározása).
Tipikus értékek:
| Anyag | Felületi érdesség (Parker Print{0}}Surf, ml/perc) | Vizuális/textúra leírás |
|---|---|---|
| Transzfer-öntött (formázó oldal, hálóminta) | 500-2,000 | Nagyon durva - látható hálóminta, rostos textúra |
| Transzfer-öntött (transzfer oldal) | 200-800 | Durva - rostos textúra, nincs hálóminta |
| Hőformázott (mindkét oldalon) | 20-100 | Sima - matt, bársonyszerű-, egységes |
| Hőformázott + bevonat (akril) | 5-30 | Nagyon sima - félig-fényes vagy matt, egységes |
| Bevont karton (összehasonlításképpen) | 5-20 | Sima |
| Műanyag fólia (összehasonlításképpen) | 1-5 | Nagyon sima |
Legfontosabb meglátások:(1) A felületi érdesség a leglátványosabb különbség a transzfer-öntött és a hőformázott öntött cellulóz között. A transzfer-formázott felület durva, rostos, hálós-mintás - funkcionális, de nem prémium minőségű. A Thermoformed sima, matt, bársonyszerű-felülete - a prémium kartonéhoz hasonlítható, és alkalmas a fogyasztói-felhasználásra. (2) A transzfer{12}}formázott pép két oldala eltérő érdességű - a formáló oldal (a hálóformával érintkezve) látható hálómintázatú, és durvább; a transzfer oldal (a szárítóformával érintkezve) simább. Olyan alkalmazásoknál, ahol az egyik oldal látható (pl. tálcabetét), a simább oldalt fordítsa kifelé. (3) A bevonatok jelentősen kisimíthatják a felületet -, így egyenletes átvitelű-formázott pép alkalmas a nyomtatásra és a prémium alkalmazásokra (bár a mögöttes érdesség a vékony bevonaton keresztül is megmutatkozhat).
Nyomtathatóság
A nyomtathatóság azt írja le, hogy az anyag milyen jól fogadja és tartja meg a nyomtatott tintát. Befolyásolja a felületi érdesség, porozitás, abszorpció és a felületi energia.
Nyomtatási módok és alkalmasság:
| Nyomtatási módszer | Transzfer-Öntött cellulóz | Hőformázott cellulóz | Megjegyzések |
|---|---|---|---|
| Flexográfia (flexo) | Jó (egyszerű grafika, szöveg) | Kiváló (jó{0}}minőségű grafika) | A fröccsöntött cellulóz legelterjedtebb módja; víz{0}}alapú tinták |
| Ofszet litográfia | Gyenge (durva felület ponterősítést okoz) | Jó (sima felület lehetővé teszi a finom részleteket) | Kiváló{0}}minőségű grafikákhoz használják hőformázott felületen |
| Digitális (tintasugaras) | Tiszta (a nedvszívó felület tollasodást okoz) | Jó (a bevont felület éles nyomtatást tesz lehetővé) | Jó rövid futásokhoz, változó adatokhoz |
| Szitanyomás | Jó (a vastag tinta durva felületet takar) | Kiváló | Merész grafikákhoz, speciális effektusokhoz jó |
| Tamponnyomás | Jó (hajlított felületekre nyomtathat) | Kiváló | Jó 3D felületekre, kis területekre |
| Melegbélyegzés (fólia) | Gyenge (az érdes felület nem teljes átvitelt okoz) | Jó (sima felület lehetővé teszi a tiszta fóliaátvitelt) | Prémium fém hatások hőformázva |
Legfontosabb meglátások:(1) Simább felülete, kisebb porozitása és egyenletesebb textúrája miatt a hőformázott öntött cellulóz lényegesen jobb nyomtathatósággal rendelkezik, mint az átöntött -öntött -. A hőformázással a bevonatos kartonhoz hasonló jó minőségű grafikát- lehet elérni. (2) A transzfer-formázott cellulóz alkalmas egyszerű nyomtatásra (szöveg, logók, alapgrafikák) flexo- vagy szitanyomtatással, de nem finom részletekre vagy jó minőségű grafikákra (a durva felület foltosodást, tintaterülést és egyenetlen fedést okoz). (3) Mindkét típus esetében az alapozó vagy bevonat nyomtatás előtti felhordása jelentősen javíthatja a nyomtatási minőséget - azáltal, hogy kisimítja a felületet, csökkenti a nedvszívó képességet és növeli a tinta tapadását. Prémium alkalmazásokhoz mindig bevont vagy alapozott felületet használjon.
Súrlódási együttható (COF)
A súrlódási együttható a felület csúszósságának mértéke. Befolyásolja a halmozási stabilitást (a tálcák nem csúszhatnak le egymásról), az automatizált csomagolósor teljesítményét (a tálcákat megfelelően kell adagolni) és a termékvisszatartást (a termékek nem csúszhatnak el a tálcán).
A mérés módja:A COF mérése úgy történik, hogy egy (vizsgálati anyaggal borított) súlyozott szánt állandó sebességgel húzunk végig egy felületen (amely szintén a vizsgálati anyaggal van borítva), és megmérjük a szükséges erőt. A COF a húzóerő és a szán súlyának aránya. Mind a statikus COF (mozgásindítási erő), mind a kinetikus COF (mozgástartási erő) mérésre kerül.
Szabványos vizsgálati módszerek:ASTM D1894 (Műanyag fóliák és fóliák statikus és kinetikus súrlódási együtthatóira vonatkozó szabványos vizsgálati módszer), TAPPI T 815 (hullámozott és tömör farostlemez statikus súrlódási együtthatója), ISO 8295 (műanyag - fólia és fólia - A súrlódási együttható meghatározása).
Tipikus értékek:
| Anyag | Statikus COF (pép-pépre-) | Kinetikus COF (pép-pépen-) | Megjegyzések |
|---|---|---|---|
| Bevonat nélküli transzfer-öntött | 0.5-0.8 | 0.4-0.6 | Nagy súrlódású - jó halmozási stabilitás |
| Bevonat nélküli hőformázott | 0.4-0.6 | 0.3-0.5 | Mérsékelt súrlódás - jó halmozás |
| Akril bevonatú | 0.3-0.5 | 0.25-0.4 | Az alacsonyabb súrlódás - elcsúszhat a sima felületeken |
| PLA bevonattal | 0.2-0.4 | 0.15-0.3 | Alacsony súrlódású - csúszós, szükség lehet csúszásgátló-funkciókra |
| Hullámkarton (összehasonlításképpen) | 0.4-0.6 | 0.3-0.5 | |
| Műanyag (PET/PP, összehasonlításképpen) | 0.2-0.4 | 0.15-0.3 |
Legfontosabb meglátások:(1) A bevonat nélküli öntött cellulóz viszonylag magas COF-értéke -, ami előnyös a halmozási stabilitás szempontjából (a tálcák nem csúsznak le egymásról) és a termék megtartása szempontjából (a termékek nem csúsznak el a tálcán). Ez előny a műanyaggal szemben, amely gyakran csúszós. (2) A bevonatok csökkentik a COF - akrilát és a PLA bevonatok simábbá és csúszósabbá teszik a felületet. A halmozási alkalmazásokhoz használt bevonatos tálcák esetén fontolja meg csúszásgátló tulajdonságok (pl. texturált felület, bordák, egymásba illeszkedő geometria) hozzáadását az alacsonyabb COF kompenzálására. (3) Az automatizált csomagolósoroknál a COF egy fontos paraméter, - túl magas, és előfordulhat, hogy a tálcák adagolása nem megfelelő (összetapadnak); túl alacsonyan, és elcsúszhatnak vagy elakadhatnak. Mindig tesztelje a COF-ot a tényleges csomagolósoron, és szükség szerint állítsa be a bevonatot vagy a felület textúráját.
Az útmutató használata: Az öntött cellulóz tulajdonságainak meghatározása
A fröccsöntött cellulóz tulajdonságainak ismeretében itt van egy gyakorlati keret az öntött cellulóztálcák alkalmazásához.
1. lépés: Azonosítsa az alkalmazás kritikus tulajdonságait.Nem minden tulajdonság egyformán fontos minden alkalmazásnál. Azonosítsa a 3-5 legkritikusabb tulajdonságot terméke, szállítási környezete és végfelhasználása alapján:
- Védőcsomagolás (nehéz/törékeny termékek):Nyomószilárdság, felszakítási szilárdság, párnázás (energiaelnyelés), szakítószilárdság.
- Halmozott szállítás:Nyomószilárdság, merevség, mérettűrések, COF (halmozási stabilitás).
- Élelmiszer-csomagolás (nedves/zsíros élelmiszerek):Zsírállóság, vízállóság (WVTR), nedves szilárdság, élelmiszerbiztonság (migráció), hőmérsékletállóság.
- Élelmiszer-csomagolás (száraz élelmiszerek, MAP):Oxigén gát (OTR), vízpára gát (WVTR), élelmiszerbiztonság, hőlezárhatóság.
- Fogyasztói-borítás/prémium csomagolás:Felületi érdesség, nyomtathatóság, mérettűrések, megjelenés/szín, merevség.
- Automatizált csomagolósorok:Mérettűrések, merevség, COF, tömegállandóság, nedvességtartalom.
- Magas{0}}páratartalmú környezet:Nedvességállóság (WVTR), nedves szilárdság, nedvességtartalom-stabilitás, méretstabilitás.
- Szélsőséges hőmérséklet (fagyasztó/sütő):Hőmérséklet tartomány, hővezető képesség, nedvességállóság (kondenzáció).
2. lépés: Állítsa be a kritikus tulajdonságok célértékeit.Az alkalmazás követelményei alapján állítson be célértékeket (minimális vagy maximum) a kritikus tulajdonságokhoz. Használja kiindulási pontként az ebben az útmutatóban található tipikus értéktartományokat, és állítsa be az Ön egyedi igényei szerint. Adjon meg egy 1,5-3-szoros biztonsági tényezőt a szilárdsági tulajdonságokhoz (a változékonyság, a páratartalom és a dinamikus terhelés figyelembevétele érdekében).
3. lépés: Válassza ki a megfelelő anyagtípust és konfigurációt.A megcélzott tulajdonságértékek alapján válassza ki a megfelelő fröccsöntött cellulóz típusát (transzfer-öntött vs. hőformázott), szálkeveréket (újrahasznosított papír, bagasz, fehérített, keverékek), falvastagságot, sűrűséget és bármilyen bevonatot vagy adalékanyagot. Tekintse meg a tipikus értéktartományokat annak meghatározásához, hogy melyik konfiguráció felel meg a céltulajdonságoknak.
4. lépés: Hozzon létre prototípusokat és tesztelje.Miután megadta az anyagkonfigurációt, hozzon létre prototípusokat, és tesztelje a kritikus tulajdonságokat az ebben az útmutatóban leírt szabványosított vizsgálati módszerekkel. Hasonlítsa össze a vizsgálati eredményeket a célértékekkel, és szükség szerint állítsa be a specifikációt (szálkeverék, vastagság, sűrűség, bevonat). Addig iteráljon, amíg a prototípusok el nem érik az összes céltulajdonságot.
5. lépés: Állítsa be a minőség-ellenőrzési (QC) specifikációkat. Once the prototype is finalized, translate the property targets into QC specifications for production. Include: (a) critical properties to test (e.g., compression strength, moisture content, dimensional tolerances); (b) test methods (e.g., ASTM D642 for compression, ASTM D4442 for moisture); (c) acceptance criteria (e.g., compression strength >500 N, nedvességtartalom 6-10%, méretek ±0,5 mm); d) mintavételi gyakoriság (pl. 2 óránként a gyártás során, minden szállítmány átvételkor); e) nem megfelelőségi eljárások (mi a teendő, ha egy köteg nem teljesíti a minőségellenőrzést).
6. lépés: Figyelje és javítsa.Folyamatosan figyelje a gyártási tételek tulajdonságait, és használja az adatokat a trendek azonosítására, a folyamatok javítására és a specifikációk finomítására. Ha helyszíni hibákat tapasztal (pl. tálcák törése szállításkor, nedvességkárosodás), elemezze a kiváltó okot, és ennek megfelelően frissítse a specifikációt vagy a minőségellenőrzési folyamatot.
A lényeg
A fröccsöntött cellulóz sokoldalú csomagolóanyag, számos tulajdonsággal -, de ezek a tulajdonságok nem rögzítettek; drámaian változnak a szál típusától, a gyártási folyamattól, a falvastagságtól, a sűrűségtől, a nedvességtartalomtól és a bevonatoktól függően. Ezen tulajdonságok - és mérési módja - megértése elengedhetetlen a fröccsöntött cellulóz megfelelő meghatározásához, az alternatív anyagokkal való összehasonlításhoz, és annak biztosításához, hogy a végtermék megfeleljen a teljesítménykövetelményeknek.
A legfontosabb kivonatok a következők:
1. Mechanikai tulajdonságok(húzó, repedés, összenyomás, szakadás, merevség) határozzák meg a tálca védelmi teljesítményét. A hőformázott öntött cellulóz 2-3-szor nagyobb szilárdságú, mint az azonos vastagságban transzformált pép, a nagyobb sűrűség miatt. A tálca kialakítása (bordázat, 3D formázás) nagyobb hatással van a nyomószilárdságra, mint az anyagtulajdonságok önmagában.
2. Fizikai tulajdonságok(sűrűség, vastagság, porozitás, nedvességtartalom, mérettűrések) leírják az anyag szerkezetét és minőségét. A sűrűség az elsődleges különbség a transzfer-öntött (150-300 kg/m³) és a hőformázott (300-500 kg/m³) között. A nedvességtartalom (cél 6-10%) kritikus minőségellenőrzési paraméter. A hőformázott mérettűrések kisebbek (±0,2-0,5 mm), mint a transzfer-öntött (±0,5-1,0 mm).
3. Termikus tulajdonságoka fröccsöntött cellulóz nagy előnye - a bevonat nélküli öntött pép -40 °C-tól 200-250 °C-ig (rövid távon) használható, lehetővé téve a „fagyasztótól sütőig” történő alkalmazásokat, amelyekhez a műanyagok nem férnek hozzá. Az öntött cellulóz jó hőszigetelő is (a hullámkartonhoz hasonlítható).
4. Az akadály tulajdonságai(WVTR, OTR, zsírállóság) a fő korlátja a bevonat nélküli fröccsöntött pépnek - nagymértékben átereszti a vízgőzt, az oxigént és a zsírt. A bevonatok drámaian javíthatják a záró tulajdonságokat: víz-alapú akril a mérsékelt víz-/zsírállóságért, PLA a magas víz- és zsírállóságért, PVOH az oxigéngátlásért. A legmagasabb gátkövetelményekhez öntött cellulóz + zárófólia laminálásra lehet szükség.
5. Felületi tulajdonságok(érdesség, nyomtathatóság, COF) befolyásolják a megjelenést és a funkcionalitást. A hőformázott felület sima, nyomtatható (a prémium kartonhoz hasonló), míg a transzfer{1}}formázott felület durva, rostos felülettel rendelkezik (csak egyszerű nyomtatásra alkalmas). A bevonat nélküli öntött cellulóz magas COF-értéke -, ami előnyös a halmozási stabilitás szempontjából.
6. Öntött cellulóz megadásamegköveteli az alkalmazás kritikus tulajdonságainak azonosítását, a célértékek beállítását, a megfelelő anyagkonfiguráció kiválasztását, a prototípusok elkészítését és tesztelését, valamint a minőségellenőrzési specifikációk beállítását. Mindig tesztelje a teljes tálcákat (nem csak a lapos anyagmintákat) az alkalmazás--specifikus tulajdonságok, például a nyomószilárdság és a halmozási teljesítmény szempontjából.
A Heshengnél rendelkezünk azzal a műszaki szakértelemmel és gyártási lehetőséggel, hogy pontosan ellenőrzött tulajdonságokkal - öntött cellulóztálcákat állítsunk elő - az alacsony-sűrűségű transzfer-formázott tálcáktól a védőcsomagoláshoz a nagy-sűrűségű hőformázott tálcákig a prémium fogyasztói alkalmazásokhoz. A rostlehetőségek teljes skáláját kínáljuk (újrahasznosított papír, bagasz, fehérített, egyedi keverékek), bevonatok (akril, sztirol{5}}akril, PLA, PU, PVOH) és adalékanyagok (nedves szilárdságú gyanták, enyvezőszerek, ESD{6}}biztonságos készítmények). Átfogó tesztelési szolgáltatásokat is nyújtunk - szabványos ASTM-, TAPPI- és ISO-módszerekkel - annak ellenőrzésére, hogy termékeink megfelelnek-e az Ön ingatlanspecifikációinak. Minőségellenőrzési rendszerünk biztosítja a konzisztens tulajdonságokat tételről tételre, és minden szállítmányról teljes vizsgálati jelentést adunk.
Ha öntött cellulózt ad meg egy új alkalmazáshoz, és segítségre van szüksége a megfelelő tulajdonságok és anyagkonfiguráció meghatározásához,lépjen kapcsolatba a Hesheng műszaki csapatával- örömmel értékeljük igényeit, javasoljuk az optimális anyagkonfigurációt, prototípusokat és tesztadatokat biztosítunk, valamint végigvezetjük a specifikációs és minősítési folyamat minden lépésén. A megfelelő tulajdonságokkal a fröccsöntött cellulóz megfelel a legszigorúbb teljesítménykövetelményeknek -, miközben olyan fenntarthatósági, költség- és tervezési előnyöket kínál, amelyekhez egyetlen más anyag sem képes. Segítünk megtalálni a tulajdonságok tökéletes egyensúlyát az alkalmazásához.