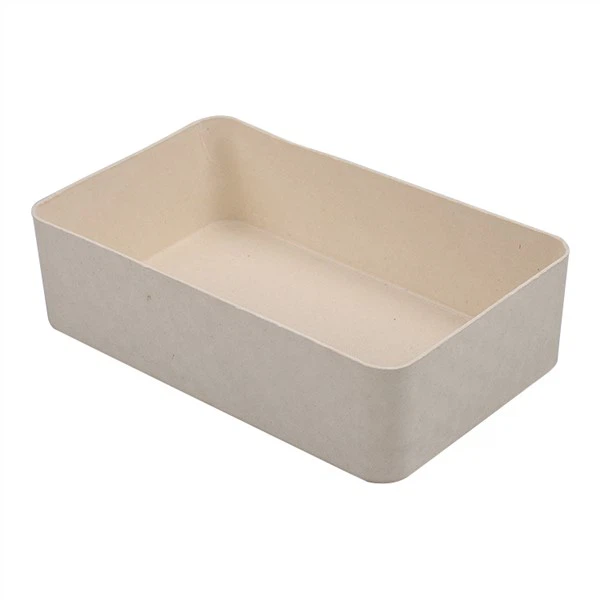
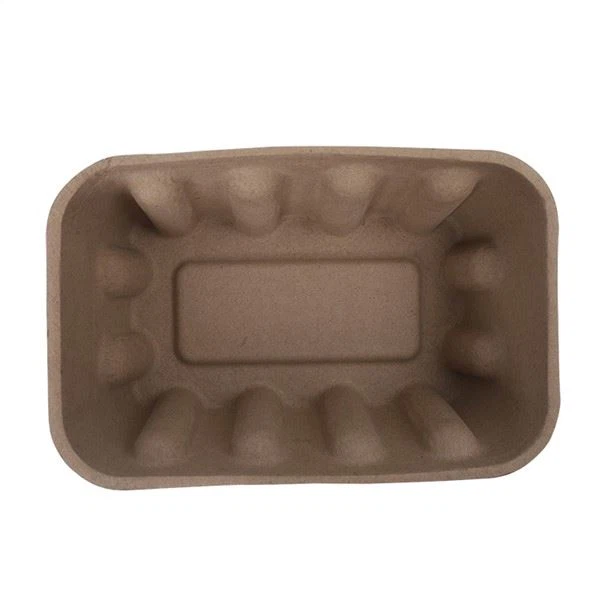
Úgy döntött, hogy az EPS habot öntött pépre cseréli. Talán azért, mert az Ön városa vagy állama betiltotta a habot. Talán azért, mert ügyfelei fenntartható csomagolást kérnek. Talán azért, mert vezérigazgatója műanyagcsökkentési célt tűzött ki. Vagy talán azért, mert kiszámolta, és rájött, hogy a fröccsöntött cellulóz valójában olcsóbb a teljes-költség alapján. Bármi is legyen az ok, most szembe kell néznie azzal a gyakorlati kérdéssel: hogyan valósítja meg a váltást? A habot öntött pépre cserélni nem olyan egyszerű, mint az egyik anyagot egy másikra cserélni - a két anyag eltérő tulajdonságokkal, tervezési korlátokkal, gyártási folyamatokkal és teljesítményprofilokkal rendelkezik. Előfordulhat, hogy a habhoz használható kialakítás nem működik öntött cellulóz esetén, és fordítva. Helyesen végrehajtva a váltás csökkentheti a költségeket, javíthatja a fenntarthatóságot és javíthatja a márka megítélését. Ha rosszul csinálja, az termékkárosodáshoz, vásárlói panaszokhoz és költséges késésekhez vezethet. Ebben a cikkben gyakorlati, lépésenkénti megvalósítási útmutatót adunk az EPS-hab öntött cellulózra való cseréjéhez -, amely magában foglalja a megvalósíthatósági értékelést, a tervezést és a prototípus-készítést, a tesztelést és az érvényesítést, a termelés felfutását, a költségelemzést, a gyakori buktatókat és a valós{15}}esettanulmányokat. Legyen szó csomagolásmérnökről, termékmenedzserről, beszerzési szakemberről vagy fenntarthatósági menedzserről, ennek az útmutatónak meg kell adnia a sikeres átálláshoz szükséges ismereteket és eszközöket.
1. lépés: Megvalósíthatósági értékelés - A fröccsöntött cellulóz megfelelő az Ön alkalmazásához?
Mielőtt időt és pénzt fektetne a tervezésbe és a prototípusok készítésébe, fontos felmérni, hogy a fröccsöntött cellulóz életképes helyettesítője-e az adott alkalmazásnak. Nem minden habfelhordás helyettesíthető fröccsöntött péppel -, és ha megpróbáljuk rákényszeríteni az illeszkedést ott, ahol ilyen nincs, az frusztrációhoz és az erőforrások elpazarlásához vezet. Az alábbiakban bemutatjuk, hogyan kell elvégezni a megvalósíthatósági értékelést.
1.1 Határozza meg jelenlegi csomagolását és követelményeit.Kezdje a jelenlegi habcsomagolás részletes dokumentálásával:
- Termék információ:Mit csomagolsz? Méretek, tömeg, anyag, törékenység, érték, bármilyen speciális jellemző (statikus -érzékeny, hőmérséklet-érzékeny, élelmiszerrel-érintkezés, éles szélek)?
- Jelenlegi csomagolás kialakítása:Hogy néz ki a habbetét? Méretek, sűrűség, falvastagság, üreg elrendezés, bármilyen különlegesség (zsanérok, reteszelések, egyedi formák)?
- Teljesítménykövetelmények:Mit kell tennie a csomagolásnak? Cseppvizsgálat követelményei (ISTA 3A? 2A? Egyedi?), rezgési követelmények, kompressziós/lerakási követelmények, hőmérséklet-tartomány, páratartalom tartomány, ESD követelmények?
- Hangerő és idővonal:Mennyi az éves mennyiséged? Kezdeti rendelési mennyiség? Mikor van szüksége az első gyártási szállításra?
- Jelenlegi költség:Mennyi a jelenlegi csomagolási költsége egységenként? Szerszám költség? Szállítási költség? Ártalmatlanítási költség? (A későbbi költség-összehasonlításhoz szüksége lesz erre.)
1.2 Mérje fel a fröccsöntött cellulóz képességeit az Ön igényei szerint.Miután dokumentálta követelményeit, mérje fel, hogy az öntött cellulóz megfelel-e azoknak:
- Védelem:A fröccsöntött cellulóz biztosítja a szükséges leejtés-, rezgés- és nyomásvédelmet? A legtöbb termékre (5-10 kg-ig) a válasz igen – ha megfelelően tervezték. Nagyon nehéz termékek (20 kg+), nagyon sérülékeny termékek (pl. precíziós műszerek) vagy nagyon speciális párnázási követelményeket támasztó termékek esetében előfordulhat, hogy a fröccsöntött pépet más anyagokkal (pl. hullámos betétekkel, légpárnákkal) kell kombinálni, vagy ez nem megfelelő.
- ESD:Ha terméke statikus{0}}érzékeny, az ESD-biztonságos fröccsöntött cellulóz biztosítja a szükséges ellenállási szintet? A legtöbb elektronika esetében (felületi ellenállás 10^6-10^9 ohm) igen. Nagyon érzékeny alkatrészek esetén (0. osztály, < 250 V) további ESD-védelemre lehet szükség (pl. ESD-biztos zacskó a formázott cellulóztálcán belül).
- Nedvesség:A csomagolást magas páratartalmú környezetben fogják használni,{0}}vagy érintkezik vízzel? Ha igen, akkor nedvességálló-bevonatra vagy nedvesszilárdságú gyantára - lesz szüksége, amelyek költségesebbek, de rendelkezésre állnak. Extrém nedvességtartalmú alkalmazásokhoz (pl. tenger gyümölcsei csomagolása, jéggel való érintkezés) előfordulhat, hogy az öntött pép nem megfelelő.
- Hőmérséklet: Will the packaging be exposed to extreme temperatures? Molded pulp handles a wide range (-40 to +220 degrees Celsius), so this is rarely a constraint - but if your application involves very high temperatures (>220 C) vagy nagyon gyors hőmérséklet-változás, egyeztessen a gyártóval.
- Élelmiszerrel való érintkezés:Ha a csomagolás élelmiszerrel érintkezik, megfelel-e az öntött pép az élelmiszer-biztonsági előírásoknak (FDA, EFSA, GB)? Igen - élelmiszer-minőségű rostokkal és adalékanyagokkal. Ellenőrizze, hogy a gyártó biztosítani tudja-e a szükséges megfelelőségi dokumentációt.
- Esztétika:Milyen szintű felületkezelésre és nyomtatási minőségre van szüksége? A prémium/fogyasztói{0}}csomagoláshoz hőformázott (melegen-sajtolt) öntött, sima felületű cellulózra lesz szüksége. Ipari/védőcsomagoláshoz (a fogyasztók nem látják) elegendő a szabványos transzfer-öntött cellulóz.
1.3 Végezzen előzetes költség-összehasonlítást.Míg a részletes költségelemzés később érkezik (5. lépés), érdemes egy előzetes összehasonlítást elvégezni a megvalósíthatósági szakaszban, hogy megbizonyosodjon arról, hogy az öntött cellulóz a költségvetésen belül van:
- Szerszámozás:Az öntött cellulóz szerszámok (1500 USD-12 000 USD) általában olcsóbbak, mint a habszerszámok (3000–15 000 USD) – de ellenőrizze, hogy az Ön konkrét tervezése megfelel-e.
- -egységnyi anyagköltség:Az öntött cellulóz általában 10{1}}30%-kal drágább egységenként, mint az EPS hab ugyanazon termék esetében – ez azonban a térfogattól, a tervezés bonyolultságától és az anyagtípustól függően változik.
- Teljes tulajdonlási költség:Ha figyelembe veszi a szerszámozást, a szállítást (a fröccsöntött cellulóz egymásba ágyazott, csökkenti a mennyiséget), az ártalmatlanítást (a habból hulladéklerakási díjat vagy adót vonhat maga után) és az EPR-díjat (a habnak magasabb az EPR-díja), a fröccsöntött cellulóz gyakran összehasonlítható vagy olcsóbb, mint a hab a teljes-költség alapján.
- Hangerő küszöb:Az öntött cellulóz minimális rendelési mennyisége (MOQ) általában 1000-5000 egység. Ha a térfogata ez alatt van, előfordulhat, hogy a fröccsöntött cellulóz nem -költséghatékony (az egységenkénti költség magas lesz a beállítási költségek miatt).
1.4 Azonosítsa a potenciális bemutatókat.Végül azonosítsa azokat a potenciális show-toppers - követelményeket, amelyeket a fröccsöntött cellulóz egyszerűen nem tud teljesíteni, bármilyen jól is tervezték:
- Nagyon magas párnázási követelmények alacsony sűrűség mellett:Az EPS hab zárt{0}}cellás szerkezete kiváló párnázást biztosít nagyon alacsony sűrűség mellett. Az ultra-puha párnázást igénylő termékek (pl. nagyon kényes műszerek, precíziós optika) esetében előfordulhat, hogy a fröccsöntött pép nem tud megfelelni a hab párnázási teljesítményének.
- Hőszigetelés:Az EPS hab kiváló hőszigetelő (hűtőben, szigetelt szállítókonténerekben használják). Az öntött cellulóz nem jó hőszigetelő -, ha az alkalmazás hőszigetelést igényel (pl. szállítási hőmérsékletre-érzékeny termékek, például gyógyszerek vagy élelmiszerek), előfordulhat, hogy az öntött cellulóz önmagában nem elegendő. Előfordulhat, hogy más szigetelőanyagokkal (pl. hullámkarton, cellulóz szigetelés) kell kombinálnia, vagy más anyagot kell használnia.
- Nagyon nagy termékek:Az öntött cellulózformázó gépek méretkorlátozása - jellemzően 600x800 mm a formázási területre. Ha a terméke ennél nagyobb (pl. nagy bútorok, háztartási gépek), előfordulhat, hogy egyetlen betét - helyett több öntött cellulóz alkatrészt (pl. sarokvédőket, élvédőket) kell használnia, vagy más anyagot kell használnia.
- Nagyon vékony falak nagy pontossággal:Míg a hőformázott öntött cellulóz vékony falakat (1 mm) és szűk tűrést (± 0,2 mm) ér el, nem egyezik a fröccsöntött -műanyag (±0,05 mm) vagy a hőformázott műanyag ultra-vékony falaival (0,2 mm). Ha az alkalmazás ultra-nagy pontosságú vagy ultravékony falakat igényel, előfordulhat, hogy az öntött cellulóz nem megfelelő.
Ha ezek közül egyik sem vonatkozik az Ön alkalmazására, a fröccsöntött cellulóz valószínűleg egy életképes csere -, és továbbléphet a tervezési szakaszba.
2. lépés: Tervezés és prototípuskészítés - Működő fröccsöntött cellulóz tervezés készítése
Miután megerősítette a megvalósíthatóságot, a következő lépés az öntött cellulóz betét megtervezése és a prototípusok elkészítése. Ez a legkritikusabb szakasz - egy jól-megtervezett betét kiváló védelmet nyújt és költséghatékony lesz; a rosszul megtervezett termék károkat és költséges utómunkálatokat okoz.
2.1 Válassza ki a megfelelő formázott cellulóz típust.Az első tervezési döntés a két fő fröccsöntési eljárás közötti választás:
- Transzfer-öntött (standard):Texturált felület, lazább tűrések (±0,5-1mm), vastagabb falak (1,5-3mm), alacsonyabb költség. A legjobb ipari/védőcsomagoláshoz, ahol az esztétikum nem számít.
- Hőformázott (melegen{0}}sajtolt):Sima, matt, bársonyszerű-felület, szűkebb tűrések (±0,2-0,5 mm), vékonyabb falak (1-2 mm), magasabb költség. A legjobb fogyasztói/prémium csomagoláshoz, ahol az esztétika számít.
A legtöbb habcsere-alkalmazáshoz (ahol a habbetét a szállítódobozban volt, és a fogyasztók nem látták) az öntött pép átvitele-általában elegendő - és költséghatékonyabb{2}}. Ha a betétet látják a fogyasztók (pl. kiskereskedelmi csomagolás, ajándékcsomagolás, DTC kicsomagolás), a hőformázás a jobb választás.
2.2 Tervezés a fröccsöntött cellulóz eljáráshoz.A fröccsöntött cellulóz speciális tervezési korlátokkal rendelkezik, amelyek különböznek a habtól. Előfordulhat, hogy a habhoz használható kialakítás nem gyártható öntött cellulózban. Főbb tervezési szempontok:
- Huzatszögek:Az öntött cellulóz legalább 3-5 fokos huzatszöget igényel (mélyhúzásnál 5-7 fok), hogy a termék kiszabaduljon a formából. Az éles függőleges falak (gyakran a habban) nehezen vagy egyáltalán nem bonthatók formázott cellulózban. Ha a jelenlegi hab kialakításának függőleges falai vannak, be kell állítania a huzatszögeket.
- Falvastagság:A szabványos transzfer-öntött cellulóz minimális falvastagsága 1,5 mm; hőformázva legalább 1 mm. A hab sokkal vékonyabb falakat érhet el (0,5 mm). Ha a hab kialakításának nagyon vékony falai vannak, előfordulhat, hogy meg kell sűríteni őket a fröccsöntött cellulózhoz -, ami növeli az anyagfelhasználást és a költségeket.
- Alulvágások:Az alámetszések (olyan jellemzők, amelyek megakadályozzák a termék kiszabadulását a formából) nehézkesek a fröccsöntött pépben. A hab képes kezelni az oldalsó-formájú alámetszéseket, de az öntött cellulóz általában nem. Ha a habszivacs kialakítása alámetszéseket tartalmaz, módosítania kell a kialakítást, hogy megszüntesse őket, vagy több-darabból öntött cellulózegységet kell használnia.
- Sarok sugarai:A fröccsöntött péphez lekerekített sarkok szükségesek (minimum 2 mm sugarú) - az éles sarkokat nehéz kialakítani, és feszültségkoncentrációt okozhatnak. A hab élesebb sarkokat érhet el. Ha a hab kialakításának éles sarkai vannak, akkor sugarakat kell hozzáadnia.
- Mélység-–-szélesség arány:A nagyon mély húzások (mélység-/-szélesség arány > 1:1) kihívást jelenthetnek a fröccsöntött pépben - a szál nem egyenletesen rakódik le a mély, keskeny üregekben. Ha a habszivacs kialakításának nagyon mély üregei vannak, előfordulhat, hogy módosítania kell a kialakítást, vagy több-darabból álló összeállítást kell használnia.
- Bordázat és hullámosítás:Ellentétben a habbal (amelynek sűrűsége végig egyenletes), a fröccsöntött pép szilárdsága érdekében a bordázat és a hullámosság támaszkodik. A stratégiai bordázat jelentősen növelheti a tálca szilárdságát és egymásra rakhatóságát a falvastagság növelése nélkül. Együttműködjön a gyártóval a bordázatmintázat optimalizálása érdekében a termékéhez és a terhelési követelményekhez.
2.3 Optimalizálás a védelem érdekében.Az alapterv létrehozása után optimalizálja azt a védelem érdekében:
- Egyedi illeszkedés:Az üregeket úgy alakítsa ki, hogy a termék és az üreg fala között 0,2-0,5 mm-es (hőformázott) vagy 0,5-1 mm-es (transzformált öntött) - hézag legyen biztonságos, de nem túl szorosan.
- Változó falvastagság:Használjon vastagabb falakat a nagy-feszültségű területeken (a termék alatt, a sérülékeny alkatrészek körül) és vékonyabb falakat az alacsony-feszültségű területeken (üregek között, széleken). Ez optimalizálja az anyagfelhasználást és a költségeket, miközben célzott védelmet biztosít.
- Csillapítási zónák:Tervezzen speciális párnázó zónákat a törékeny területek köré (pl. süllyesztett terület az okostelefon képernyője körül, extra bordázat az üvegpalack nyaka körül). Ezek a zónák további energiaelnyelést biztosítanak ott, ahol a legnagyobb szükség van rá.
- Halmozási kialakítás:Tartalmazza a halmozási igazítási funkciókat (sarokoszlopok, emelt élek, egymásba illeszkedő elemek), hogy a tálcák biztonságosan egymásra rakódjanak, és a terhelés a tálca legerősebb részein (nem az üregeken) keresztül jut el.
2.4 Hozzon létre prototípusokat és iteráljon.Miután a terv papíron (vagy CAD-ben) elkészült, készítsen fizikai prototípusokat teszteléshez és értékeléshez:
- Prototípus módszerek:A fröccsöntött cellulóz prototípusok jellemzően a tényleges gyártási forma felhasználásával készülnek (mivel a 3D nyomtatás nem reprodukálja jól az öntött cellulóz folyamatát). Ez azt jelenti, hogy be kell fektetnie a szerszámokba, mielőtt funkcionális prototípusokat kaphat. Egyes gyártók "lágy szerszámokat" (olcsóbb, rövidebb{3}}élettartamú formákat) kínálnak a prototípus elkészítéséhez - kérdezze meg ezt a lehetőséget.
- Prototípus idővonal:A szerszámozás általában 2-4 hetet vesz igénybe, a prototípus mintavétele pedig 1-2 hetet vesz igénybe – összesen 3-6 hét a terv jóváhagyásától az első prototípusokig.
- Prototípus mennyisége:Kérjen 20-50 prototípus darabot tesztelésre és értékelésre.
- Ismétlés:A prototípus tesztelése alapján 1-3 körös tervezési átdolgozásra kell számítani. A gyakori módosítások a következők: az üreg méretének beállítása a jobb illeszkedés érdekében, bordázat hozzáadása a szilárdság érdekében, a falvastagság módosítása az optimális párnázás érdekében, a huzatszög beállítása a könnyebb kiszerelés érdekében. Egy-egy átdolgozás általában 1-2 hetet vesz igénybe (formamódosítás + új prototípusok).
2.5 Dolgozzon tapasztalt gyártóval.A tervezési és prototípuskészítési szakaszban kifizetődő a tapasztalt fröccsöntött cellulózgyártókkal való együttműködés. A jó gyártó: (a) felülvizsgálja a tervét a gyárthatóság szempontjából, és fejlesztéseket javasol; (b) optimalizálja a tervezést az Ön egyedi terméke és védelmi követelményei szerint; (c) tervezési útmutatást ad a huzatszögekre, a falvastagságra, a bordázatokra és más, fröccsöntött cellulóz-specifikus szempontokra vonatkozóan; (d) kiváló minőségű-szerszámok és prototípusok létrehozása; (e) gyorsan iteráljon visszajelzései alapján. A Heshengnél tapasztalt tervezőmérnökökből álló csapatunk az öntött cellulóz tervezésére szakosodott -, és szorosan együttműködünk ügyfeleinkkel a tervezési és prototípuskészítési folyamat minden szakaszában.
3. lépés: Tesztelés és érvényesítés - Annak bizonyítása, hogy az új csomagolás működik
Ha már rendelkezik olyan prototípusokkal, amelyek jól néznek ki és jól érzik magukat, a következő lépés a szigorú tesztelés és érvényesítés. Itt bizonyítja, hogy az öntött cellulóz csomagolás megfelelő védelmet nyújt terméke számára -, mielőtt elkötelezi magát a teljes gyártás mellett. Ennek a szakasznak a kihagyása vagy elsietése az egyik leggyakoribb (és költséges) hiba a habcsere projektekben.
3.1 Határozza meg a vizsgálati kritériumokat.A tesztelés előtt határozza meg a megfelelő/nem megfelelő kritériumokat a termék és a szállítási követelmények alapján:
- Csepp teszt:Milyen ejtési magasság? Milyen tájolások (lapok, élek, sarkok)? Hány csepp? Mekkora a maximálisan elfogadható sebzési arány? (Tipikus: 1,2 méteres leejtés minden oldalon, élen, sarkon; 0% katasztrofális kár,<2% minor damage.)
- Rezgésvizsgálat:Milyen vibrációs profil? Milyen időtartamú? Mi a termék maximálisan elfogadható elmozdulása vagy kopása? (Tipikus: ISTA 3A véletlenszerű rezgés, 0,5-100 Hz, 60+ perc; nincs termék mozgása, nincs kopásos sérülés.)
- Tömörítés/stack teszt:Milyen terhelés? Milyen időtartamú? Mi a maximálisan elfogadható deformáció? (Tipikus: a várt veremterhelés kétszerese, 24 óra;<5% deformation, no collapse.)
- Hőmérséklet/páratartalom teszt:Milyen hőmérsékleti tartomány? Milyen páratartalom? Milyen időtartamú? (Tipikus: -10-től +40 Celsius-fokig, 30-80% relatív páratartalom, 72 óra; a teljesítmény nem romlik.)
- ESD-teszt (ha van):Milyen felületi ellenállási tartomány? Milyen töltéscsillapítási idő? (Tipikus: 10^6-10^9 ohm,<2 seconds charge decay.)
- Élelmiszerbiztonsági vizsgálat (ha van):Milyen előírásokat? Milyen migrációs határok vannak? (Tipikus: FDA 21 CFR, EFSA 10/2011 vagy GB 4806; nincs migráció a meghatározott határértékek felett.)
3.2 Laboratóriumi vizsgálatok elvégzése.Végezze el a vizsgálatokat egy minősített csomagolásvizsgáló laboratóriumban (vagy házon belül, ha rendelkezik a megfelelő felszereléssel):
- Csepp teszt:Használjon cseppvizsgálót (vagy kézi cseppeket az előzetes teszteléshez). Csomagolja be a terméket a fröccsöntött cellulóz betétbe (a szállítódobozban), és ejtse le a megadott magasságból minden irányban. Minden csepp után ellenőrizze, hogy a termék nem sérült-e. Rögzítse a csúcsgyorsulást (g-erő) gyorsulásmérővel, ha elérhető.
- Rezgésvizsgálat:Használjon vibrációs asztalt (rázógépet) a megadott rezgésprofillal. Csomagolja be a terméket, és futtassa a vibrációs tesztet a megadott ideig. A vizsgálat után ellenőrizze, hogy a termék elmozdult, kopott-e és sérült-e.
- Kompressziós teszt:Használjon kompressziós tesztert (vagy kötegsúlyokat) a megadott terhelés meghatározott időtartamra való kifejtéséhez. Mérje meg a deformációt a vizsgálat előtt, alatt és után. Vizsgálja meg, hogy nincs-e összeomlás vagy maradandó deformáció.
- Hőmérséklet/páratartalom teszt:Használjon környezeti kamrát, hogy a csomagolt terméket a megadott hőmérsékletnek és páratartalomnak tegye ki meghatározott ideig. A teszt után végezzen ejtési tesztet annak ellenőrzésére, hogy a csomagolás továbbra is megfelelő védelmet nyújt-e (a nedvesség lágyíthatja a formált pépet és csökkentheti a szilárdságot).
- ESD teszt:Mérje meg a felületi ellenállást megohmmérővel vagy felületi ellenállásmérővel. Mérje meg a töltés lassulási idejét egy töltőlemez monitor segítségével. Ellenőrizze, hogy az eredmények a megadott tartományon belül vannak-e.
- Élelmiszerbiztonsági teszt:Küldjön mintákat egy minősített élelmiszer-biztonsági vizsgálólaboratóriumba kioldódási vizsgálat és megfelelőség-ellenőrzés céljából.
3.3 Végezzen tereppróbákat.A laboratóriumi vizsgálatok fontosak, de nem képesek teljes mértékben lemásolni a valós{0}}szállítási feltételeket. Végezzen tereppróbákat úgy, hogy tényleges rendeléseit szállítja el az értékesítési láncon keresztül:
- Próbaméret:Kezdje egy kis próbaverzióval (50{1}}200 szállítmány) néhány reprezentatív célállomásra (helyi, regionális, távolsági, nemzetközi).
- Monitoring:Egyes szállítmányokba foglaljon felügyeleti eszközöket (pl. ShockWatch jelzőket, hőmérséklet/páratartalom naplózókat), hogy mérje a szállítás során tapasztalt tényleges feszültségeket.
- Ellenőrzés:Érkezéskor ellenőrizze a szállítmányokat - ellenőrizze a termék sérüléseit, a csomagolás sérüléseit és az esetleges problémákat. Gyűjtsön visszajelzést a címzettektől (ha lehetséges).
- Összehasonlítás:Hasonlítsa össze a tereppróba eredményeit a jelenlegi habcsomagolási eredményekkel (törési arány, sérülési arány, vásárlói panaszok). Ha a fröccsöntött pép eredménye hasonló vagy jobb, mint a hab, akkor készen áll a gyártásra. Ha nem, azonosítsa a problémákat, és módosítsa a tervet.
3.4 Érvényesítés az érintettekkel.A gyártás megkezdése előtt érvényesítse az új csomagolást az összes érintett féllel:
- Műveleti/raktári csapat:Hatékonyan be tudják csomagolni a terméket az új betéttel? Problémák vannak a csomagolás sebességével, ergonómiájával vagy a meglévő berendezésekkel való kompatibilitásával kapcsolatban?
- Minőségi csapat:Az új csomagolás megfelel a minőségi előírásoknak? Vannak minőségi problémák (hibák, inkonzisztenciák, szennyeződések)?
- Ügyfélszolgálati csapat:Volt-e vásárlói panasz az új csomagolással kapcsolatban a tereppróba során?
- Fenntarthatósági csapat:Az új csomagolás megfelel a fenntarthatósági céloknak? Számszerűsíthetők és kommunikálhatók a környezeti előnyök?
- Marketing csapat:Használható-e az új csomagolás marketing megkülönböztetésként? Vannak márkaépítési vagy üzenetküldési lehetőségek?
Miután az összes érdekelt fél aláírta, készen áll a gyártásra.
4. lépés: Gyártási felfutás-Fel - Lépés próbaverzióról teljes gyártásra
Az ellenőrzött prototípusokkal és az érdekelt felekkel{0}}jelentkezve készen áll a teljes termelésre. De ne ugorjon közvetlenül 200 próbaegységről 200 000 gyártási egységre - a fokozatos felfutás- csökkenti a kockázatot, és lehetővé teszi, hogy még azelőtt elkapja a problémákat, hogy azok költségessé válnának.
4.1 1. fázis: Kis gyártási sorozat (1000-5000 darab).Kezdje egy kis gyártási sorozattal a gyártási folyamat érvényesítéséhez:
- Cél:Ellenőrizze, hogy a gyártó folyamatosan gyártási minőségben tudja-e előállítani a betétet; azonosítsa az esetleges gyártási problémákat (hibák, következetlenségek, folyamateltérések); érvényesítse a csomagolást a gyártási mennyiségnél.
- Idővonal:A megrendeléstől a kiszállításig 2-4 hét (a gyártó aktuális munkaterhelésétől függően).
- Ellenőrzés:Végezze el a beérkező minőségellenőrzést a teljes gyártási folyamat során - ellenőrizze a méreteket, a súlyt, a felület minőségét, a hibákat és a funkcionalitást. Ha a hibaarány meghaladja a küszöbértéket (általában<2%), work with the manufacturer to identify and correct the root cause before proceeding.
- Terepi használat:Használja a kis gyártási sorozatot a tényleges szállítmányokhoz - folytassa a törési arányok és a vásárlói visszajelzések figyelését.
4.2 2. fázis: Közepes gyártási sorozat (10 000-50 000 egység).A kis gyártási sorozat érvényesítése után növelje közepes sorozatra:
- Cél:Érvényesítse a gyártó kapacitását és konzisztenciáját nagyobb mennyiségnél; optimalizálja a gyártási folyamatot a hatékonyság és a költség szempontjából; Készítsen készletet a teljes átmenethez.
- Idővonal:3-6 hét a megrendeléstől a kiszállításig.
- Folyamat optimalizálás:Együttműködjön a gyártóval a gyártási folyamat optimalizálása érdekében - állítsa be az alakítási paramétereket, a szárítási időt, a vágást és a kikészítést a hibák csökkentése, a konzisztencia javítása és a gyártási sebesség növelése érdekében.
- Költségoptimalizálás:A mennyiség növekedésével az egységköltségnek csökkennie kell (méretgazdaságosság). Együttműködjön a gyártóval, hogy azonosítsa a költségoptimalizálási lehetőségeket - anyagcsökkentés, folyamatoptimalizálás, tervezési módosítások.
4.3 3. fázis: Teljes gyártás (50,000+ egység).A közepes futtatás érvényesítése után térjen át a teljes termelésre:
- Cél:Teljesen cserélje ki a habot öntött pépre a termékcsaládhoz.
- Idővonal:Folyamatban van -, hozzon létre egy rendszeres gyártási ütemtervet az Ön keresleti előrejelzése alapján.
- Szállító menedzsment:Hozzon létre egy rendszeres minőség-ellenőrzési programot - minden tétel bejövő ellenőrzése, a gyártó létesítményének időszakos ellenőrzése, rendszeres teljesítmény-ellenőrzés (minőség, szállítás, költség, reagálás).
- Folyamatos fejlesztés:Folytassa a tervezés és a folyamat optimalizálását - keresse meg a lehetőségeket az anyagfelhasználás csökkentésére, a védelem javítására, a költségek csökkentésére és a fenntarthatóság javítására. Állítson be egy rendszeres felülvizsgálati ciklust (negyedévente vagy{2}}félévente) a teljesítmény értékeléséhez és a fejlesztési lehetőségek azonosításához.
4.4 Az átmeneti időszak kezelése.A habosított cellulózra való átállás során valószínűleg mindkét anyag készletben lesz -, gondosan kezelje ezt:
- Készlettervezés:Tervezze meg az átállást, hogy minimálisra csökkentse a felesleges habkészletet (aminél elakad), és elkerülje a fröccsöntött cellulóz készletezését (ami késleltetheti a szállítást). Együttműködjön habszállítójával a rendelések csökkentése vagy leállítása érdekében, és működjön együtt a fröccsöntött cellulóz szállítójával a megfelelő ellátás biztosítása érdekében.
- Kommunikáció:Tájékoztassa ügyfeleit a változásról (ha a csomagolás látható) - sok ügyfél értékelni fogja a fenntarthatóság fejlesztését, de egyeseknek kérdéseik vagy aggályai lehetnek. Készítsen egy rövid GYIK-et vagy beszédtémakört az ügyfélszolgálati csapata számára.
- Dokumentáció:Frissítse csomagolási specifikációit, minőségi szabványait, munkautasításait és szállítói megállapodásait, hogy tükrözze a változást. Archiválja a régi habspecifikációkat referenciaként.
5. lépés: Költségelemzés - A váltás valós költségének megértése
A költség gyakran a döntő tényező a habból-a-öntött-péphez kapcsoló - esetében, és fontos megérteni a valódi költségeket, nem csak az egységnyi anyagköltséget. Gyakori hiba, hogy csak az egységnyi anyagköltséget hasonlítjuk össze, és arra a következtetésre jutunk, hogy a fröccsöntött cellulóz drágább -, holott a tulajdonlási összköltség-összes--alapon a fröccsöntött cellulóz gyakran összehasonlítható vagy olcsóbb, mint a hab.
5.1 Egyszeri-költségek.
- Tervezés és tervezés:Ha házon belül{0}}tervezi, ez az Ön belső munkaerőköltsége. Ha a gyártó tervezési szolgáltatásait veszi igénybe, akkor azt a szerszámköltség tartalmazhatja, vagy külön felszámításra kerülhet (200–1000 USD egyszerű tervek, 1000–5000 USD összetett tervek esetén).
- Szerszámozás:1500 USD-6000 USD transzferformázott, 3000–12 000 USD hőformázott. Hasonlítsa össze ezt a jelenlegi habszerszám költségével (3000-15 000 dollár).
- Tesztelés és érvényesítés:Laboratóriumi vizsgálatok (500-5000 USD, a teszt típusától és labortól függően), tereppróbák (próbaegységek szállítási költsége, felügyeleti eszközök, ellenőrzés), belső munka.
- Átállási költségek:Készletleírás-(felesleges habkészlet), képzés (műveleti csapat), dokumentáció frissítések, kommunikációs költségek.
5.2 Ismétlődő (-egységenkénti) költségek.
- Anyag és gyártás:A fröccsöntött cellulózbetét egységköltsége - általában 0,05–3,00 USD mérettől, összetettségtől, térfogattól és anyagtípustól függően. Hasonlítsa össze ezt a jelenlegi egységenkénti habköltséggel.
- Szállítás:Az öntött pépet általában egymásba ágyazva vagy egymásra rakva szállítják, ami 30-50%-kal csökkenti a szállítási mennyiséget a habhoz képest (amit nem lehet hatékonyan beágyazni). Ez csökkenti a bejövő fuvarozás egységenkénti költségét. Kimenő szállításnál (a csomagolt terméknél) a súlykülönbség (a formázott cellulóz nehezebb, mint a hab) növelheti a szállítási költséget – de a legtöbb termék esetében a súlykülönbség kicsi (5-15 g laponként), és a szállítási költségre gyakorolt hatás minimális.
- Tárolás:A fröccsöntött cellulóz egymásba ágyazott/halmozott formátuma 30-50%-kal csökkenti a tárhelyigényt a habhoz képest – ezzel csökkentve a raktározási költségeket.
- Ártalmatlanítás:A hab esetében előfordulhat, hogy a hulladéklerakókba történő lerakás díját (30-80 USD/tonna), különleges kezelési díjat vagy újrahasznosítási költséget kell fizetni (ha van hab-újrahasznosítási programja). Az öntött cellulóz normál papíráramokban újrahasznosítható és komposztálható, így az ártalmatlanítási költségek a legtöbb vállalkozás számára nullához közelítenek.
- EPR díjak:Az Extended Producer Responsibility (EPR) díjai azon alapulnak, hogy a - anyagtípusú hab esetében a legmagasabb az EPR díja (mivel nehéz újrahasznosítani, és alacsony az újrahasznosítási aránya), míg az öntött cellulóz (papír) esetében a legalacsonyabb. Egy évenként 1 millió darabot szállító márka esetében az EPR díjkülönbség a hab és a fröccsöntött cellulóz között évente 50 000-200 000 dollár lehet.
- Műanyag csomagolási adók:Ha olyan joghatóságban tartózkodik, ahol műanyag csomagolási adót kell fizetni (pl. az Egyesült Királyságban 210,82 GBP/tonna), a fröccsöntött cellulózra való átállás teljesen megszünteti ezt az adót.
- Minőségi és kárköltségek:Ha az öntött cellulóz jobb védelmet nyújt (alacsonyabb törési/sérülési arány), megtakaríthatja a termékcserét, a visszaküldést és a vásárlói kártérítést. Ha rosszabb védelmet nyújt, akkor további költségekkel jár -, ezért a tesztelés és az érvényesítés (3. lépés) olyan fontos.
5.3 ROI számítás.Miután megbecsülte az összes költséget, számítsa ki a váltás megtérülését (ROI):
- Teljes egyszeri{0}}költség:Tervezési, szerszámozási, tesztelési és átállási költségek összege.
- Éves ismétlődő költségmegtakarítás:(A hab éves költsége) - (Öntött cellulóz éves költsége), beleértve az összes visszatérő költségkategóriát (anyag, szállítás, tárolás, ártalmatlanítás, EPR, adók, minőség).
- Megtérülési idő:Teljes egyszeri-költség / Éves ismétlődő költségmegtakarítás. Az 1 év alatti megtérülési idő kiváló; 1-2 év jó; 2-3 év a legtöbb cég számára elfogadható.
- NPV (nettó jelenérték):Kifinomultabb elemzéshez számítsa ki a váltás nettó jelenértékét 3-5 évre, a vállalata diszkontrátája alapján. A pozitív NPV azt jelenti, hogy a váltás pénzügyileg előnyös.
5.4 Példa ROI számításra.Nézzünk meg egy egyszerűsített példát egy fogyasztói elektronikai márkára, amely 200 000 darabot szállít évente:
- Egyszeri-költségek:Tervezés (1000 USD) + Szerszámozás (5000 USD) + Tesztelés (2000 USD) + Átmenet (3000 USD)=11 000 USD
- A hab éves költsége:Anyag (0,45 USD/egység x 200, 000=90 000 USD) + Szállítás (10 000 USD) + Tárolás (5 000 USD) + Ártalmatlanítás (3 000 USD) + EPR (15 000 USD) + Műanyagadó (8 000 USD)=0 0 USD
- Az öntött cellulóz éves költsége:Anyag (0,52 USD/egység x 200,000=104 000 USD) + Szállítás (6 000 USD) + Tárolás (3 000 USD) + Ártalmatlanítás (500 USD) + EPR (3 000 USD) + Műanyagadó (0 USD)=116 500 USD
- Éves megtakarítás: $131,000 - $116,500 = $14,500
- Megtérülési idő:11 000 USD / 14 USD, 500=0.76 év (körülbelül 9 hónap)
Ebben a példában annak ellenére, hogy az öntött cellulóz egységenkénti anyagköltsége- magasabb (0,52 USD vs. 0,45 USD), a teljes éves költség alacsonyabb -, és a váltás kevesebb, mint egy év alatt megtérül. Ez egy tipikus eredmény a habból-öntött-pépszerű kapcsolóknál - az egységnyi anyagköltség valamivel magasabb lehet, de a teljes birtoklási költség alacsonyabb.
Gyakori buktatók és hogyan kerüljük el őket
A több száz hab{0}}--öntött-kapcsolókkal kapcsolatos tapasztalataink alapján az alábbiakban bemutatjuk a leggyakoribb buktatókat - és azok elkerülését.
1. buktató: A habos kivitel másolása.A leggyakoribb hiba az, hogy a fröccsöntött péphez pontosan ugyanazt a kialakítást próbálják használni, mint a habhoz. A két anyag eltérő tulajdonságokkal rendelkezik: - a huzatszögek, a falvastagság, az alámetszések, a saroksugár, a mélység-–{3}}szélesség aránya mind különbözik. Előfordulhat, hogy a habhoz használható kialakítás nem gyártható öntött cellulózból, vagy nem biztosít megfelelő védelmet.Hogyan kerüljük el:Dolgozzon együtt egy tapasztalt fröccsöntött cellulóz gyártóval a fröccsöntött cellulóz-eljáráshoz szükséges betét újratervezésében - ne csak másolja a habmintát.
2. buktató: A tesztelés és az érvényesítés kihagyása.Egy másik gyakori hiba a tesztelés és az érvényesítés kihagyása vagy siettetése - feltételezve, hogy mivel a prototípus „jól néz ki”, élesben is működik. Ez költséges termékkárosodáshoz, vásárlói panaszokhoz és vészhelyzeti újratervezéshez vezethet.Hogyan kerüljük el:Végezzen szigorú laboratóriumi vizsgálatokat és terepi kísérleteket a teljes gyártás előtt. Határozzon meg egyértelmű megfelelési/nem teljesítési kritériumokat, és ne folytassa addig, amíg a csomagolás nem teljesíti azokat.
3. buktató: Az átmenet idővonalának alábecsülése.Sok vállalat alábecsüli a habosított cellulózra való átállás idejét -, feltételezve, hogy ez 4-6 hetes folyamat, miközben valójában 3-6 hónap (beleértve a tervezést, a szerszámozást, a prototípus-készítést, a tesztelést és a felfutást). Ez határidők elmulasztásához és elhamarkodott döntésekhez vezethet.Hogyan kerüljük el:Tervezzen meg egy 3-6 hónapos átállási ütemtervet. Kezdje korán, építse be a pufferidőt, és közölje az idővonalat az összes érdekelt féllel.
4. buktató: A legolcsóbb gyártó kiválasztása.A költségek fontosak, de a legolcsóbb öntött cellulózgyártó kiválasztása a minőség, a képességek és a szolgáltatás figyelembevétele nélkül hosszú távon drágább lehet. Előfordulhat, hogy az a gyártó, aki a minőséget szegi, hibás termékeket állít elő (időbe, pénzbe és a vevői elégedettségbe kerül), nem biztos, hogy képes megfelelni az Ön igényeinek, vagy nem nyújt megfelelő támogatást.Hogyan kerüljük el:Értékelje a gyártókat a teljes érték - minőség, képességek, szolgáltatás és költség -, nem csak az ár alapján. Kérjen referenciákat, mintákat és tanúsítványokat. Ha lehetséges, látogassa meg a létesítményt.
5. buktató: A nedvességérzékenység figyelmen kívül hagyása.Az öntött pép felszívja a nedvességet -, és magas-páratartalmú környezetben ez meglágyíthatja a szálat és csökkentheti a szilárdságot. Azok a cégek, amelyek a nedvességérzékenység figyelembevétele nélkül váltanak öntött cellulózra, csomagolási hibákat tapasztalhatnak nedves éghajlaton vagy óceáni szállítás során.Hogyan kerüljük el:Mérje fel a szállítási környezetet (hőmérséklet, páratartalom, időtartam). Ha aggodalomra ad okot a nedvesség, használjon nedvességálló-bevonatokat, nedves szilárdságú gyantákat vagy sűrűbb hőformázott termékeket. Az érvényesítés részeként végezzen páratartalom-tesztet.
6. buktató: A változás nem kommunikálása az ügyfelekkel.Ha a csomagolás látható a vásárlók számára (pl. hibakód kicsomagolása, kiskereskedelmi csomagolás), a változás közlésének elmulasztása zavart vagy negatív visszajelzést okozhat - a vásárlók azt gondolhatják, hogy az új csomagolás "olcsóbb" vagy "gyengébb minőségű", ha nem értik a fenntarthatósági indokot.Hogyan kerüljük el:Közölje a változást az ügyfelekkel - magyarázza el, miért vált (fenntarthatóság, környezeti előnyök), mi változik (az anyag) és mi nem változik (a védelem, a termék). Használja a kapcsolót lehetőségként arra, hogy megerősítse márkája fenntarthatósági elkötelezettségét.
7. buktató: A tervezés túlzott-tervezése.Egyes vállalatok túlságosan-tervezik a fröccsöntött cellulóz betétet - nagyon vastag falak, túlzott bordázat és a szükségesnél több anyag felhasználásával - a biztonság érdekében. Ez növeli a költségeket, a súlyt és a szárítási időt (és a gyártási költséget), anélkül, hogy szükségszerűen javítaná a védelmet.Hogyan kerüljük el:Együttműködjön a gyártóval a tervezés optimalizálása érdekében - használja a minimálisan szükséges anyagot a védelmi követelmények teljesítéséhez, a tesztelések és a tapasztalatok alapján. Egy jól-megtervezett, optimalizált betét jobb (és olcsóbb), mint egy túl-tervezett.
Valós-esettanulmányok a világból
1. esettanulmány: Szórakoztatóelektronikai márka.Egy közepes méretű fogyasztói elektronikai márka egyedi EVA habbetéteket használt egy prémium fejhallgató-termékhez (150 000 darab/év szállítás). Fenntarthatósági elkötelezettségük részeként tértek át a hőformázott öntött cellulóz lapkákra. A folyamat: (1) A megvalósíthatósági értékelés - megerősítette, hogy a fröccsöntött cellulóz megfelel a leejtési teszt követelményeinek (ISTA 3A), és kiváló kicsomagolási élményt nyújt; (2) Tervezés és prototípus készítés - 8 hét, 2 felülvizsgálati kör (az üreg méretének beállítása a jobb illeszkedés érdekében, bordázat hozzáadása az egymásra rakhatóság érdekében); (3) Tesztelés - ISTA 3A ejtési és rezgési tesztje 0%-os terméksérülés mellett; az 500 egységen végzett terepi kísérlet a habhoz hasonló törési sebességet mutatott; (4) A gyártás - fokozatos felfutása-3 hónap alatt. Eredmények: az egységenkénti csomagolási költség 18%-kal csökkent (0,65 USD vs. 0,79 USD), éves szinten 21 000 USD megtakarítás; a műanyag felhasználás 12 tonnával csökkent/év; szénlábnyom 65%-kal csökkent; Az új csomagolással kapcsolatos vásárlói visszajelzések túlnyomórészt pozitívak voltak (sok vásárló kifejezetten pozitívumként említette a fenntartható csomagolást).
2. esettanulmány: Élelmiszer-elosztó.Egy regionális élelmiszer-forgalmazó EPS habkagylót használt elvitelre (2 millió egység/év szállítás), amikor államuk habzási tilalmat vezetett be. 6 hónapjuk volt, hogy alternatívára váltsanak. Az eljárás: (1) A megvalósíthatósági értékelés - kiértékelte a fröccsöntött cellulózt, bagaszt és alumíniumot; öntött pépet választott a költségek és a teljesítmény szempontjából; (2) Tervezés és prototípusgyártás - 6 hét, 2 gyártóval együttműködve a minőség és a költség összehasonlítása érdekében; (3) Tesztelés - zsírállósági vizsgálat (ellenőrizve, hogy a bevonat képes kezelni az olajos ételeket), mikrohullámú tesztelés (ellenőrzött mikrohullámú biztonság), rakásvizsgálat (ellenőrzött halmozhatóság szállításhoz); (4) A gyártás - gyors felfutása-(2 hónap) a habzási tilalom határidejének betartása érdekében. Eredmények: sikeresen betartotta a habzási tilalom határidejét, ellátási zavarok nélkül; Az egységenkénti költség 12%-kal nőtt (0,085 USD vs. 0,076 USD), de ezt részben ellensúlyozta a habok ártalmatlanítási költségeinek megszüntetése (15 000 USD/év); vásárlói visszajelzések pozitívak voltak (sok ügyfél a "környezetbarátabb" csomagolást választotta); a disztribútor marketinglehetőségként használta a váltást, népszerűsítve „hab{24}}mentes” elkötelezettségüket az ügyfelek felé.
3. esettanulmány: Gépjárműalkatrész-beszállító.Egy autóipari Tier 1 beszállító EPS habtálcákat használt, hogy motoralkatrészeket szállítson egy OEM összeszerelő üzembe (évente 500 000 darabot szállítanak). Az OEM előírást támasztott, hogy 2025-ig minden beszállító 100%-ban újrahasznosítható csomagolást használjon. A beszállító áttért a vastag-falú, öntött cellulóztálcákra. A folyamat: (1) A megvalósíthatósági értékelés - megerősítette, hogy a vastag-falból öntött cellulóz elbírja a nehéz alkatrészeket (egyenként 3-5 kg), és megfelel az OEM csomagolási előírásainak; (2) Tervezés és prototípus készítés - 10 hét, 3 felülvizsgálati kör (falvastagság optimalizálása a teherbírás érdekében, halmozási funkciók hozzáadása a szállításhoz, az üreg méretének beállítása az automatizált kezeléshez); (3) Tesztelés - kompressziós vizsgálat (ellenőrzött 500 kg-os rakat teherbírás), rezgésvizsgálat (ellenőrzött alkatrészek stabilitása teherautó szállítása közben), ESD-teszt (ellenőrzött statikus disszipáció elektronikus alkatrészeknél); (4) A gyártás - fokozatos felfutása-6 hónap alatt, az OEM rendszeres minőségellenőrzésével. Eredmények: megfelelt az OEM 100%-ban újrahasznosítható csomagolási követelményeinek; az egységenkénti költség 22%-kal csökkent (1,20 USD vs. 1,54 USD), elsősorban az alacsonyabb szerszámköltség és az EPR díjcsökkentés miatt; a beszállítót az OEM "fenntarthatósági vezető"-ként ismerte el, és ennek eredményeként további üzleteket kapott.
A lényeg
Az EPS hab öntött pépre cseréje több-lépéses folyamat, amely gondos tervezést, tervezést, tesztelést és kivitelezést igényel, - de az előnyök jelentősek: alacsonyabb teljes birtoklási költség (a legtöbb esetben), drámai szén-dioxid-csökkentés (40-90% a habhoz képest), teljes körű újrahasznosíthatóság és komposztálhatóság, banánpreferencia, műanyag márka (habok és műanyagok) fenntartható csomagolásért). A sikeres váltás kulcsa: (1) végezzen alapos megvalósíthatósági értékelést, hogy megbizonyosodjon arról, hogy a fröccsöntött cellulóz megfelel az Ön alkalmazásának; (2) újratervezés a fröccsöntött cellulóz eljáráshoz (ne csak másolja a habmintát); (3) szigorú tesztelést és validálást (laboratóriumi + terepi kísérletek) végezzen a teljes gyártás előtt; (4) a kockázat csökkentése érdekében használjon szakaszos termelési felfutást{12}}(kicsi → közepes → teljes); (5) elemezze a teljes tulajdonlási költséget (nem csak az egységnyi anyagköltséget); (6) dolgozzon egy tapasztalt fröccsöntött cellulóz gyártóval; (7) kommunikálja a változást az ügyfelekkel és az érintettekkel.
A Heshengnél több tucat márkának és gyártónak segítettünk sikeresen a habot öntött cellulózra cserélni - a fogyasztói elektronikai, vendéglátóipari, autóipari, kozmetikai, orvosi és ipari ágazatokban. Végső --végponttámogatást - kínálunk megvalósíthatósági felméréssel, tervezéssel és tervezéssel, szerszámozással, prototípuskészítéssel, tesztelési támogatással, transzfer-öntött és hőformázott gyártással, ESD-biztonságos készítményekkel, élelmiszer--biztonságos bevonatokkal, egyedi színekkel, nyomtatással, domborítással és minőségellenőrzéssel. habból-a-öntött péphez{11}}a lehető legsimább és legsikeresebb váltás.
Ha azt fontolgatja, hogy a habot öntött pépre cseréli a csomagolásban,lépjen kapcsolatba Hesheng csapatával- Örömmel készítünk ingyenes megvalósíthatósági felmérést, mintákat és költségbecsléseket biztosítunk, és végigvezetjük a megvalósítási folyamat minden lépésén. A habosított cellulózra való átállás az egyik legnagyobb-hatású fenntarthatósági intézkedés, amelyet egy márka megtehet -, és megfelelő partnerrel az egyik legzökkenőmentesebb is lehet. Ne várja meg a habzási tilalmat vagy az ügyfél megbízását - kezdje meg az átállást még ma.