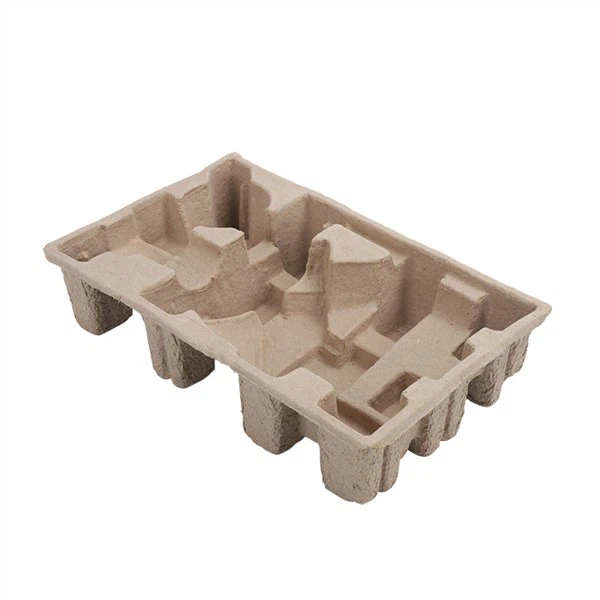
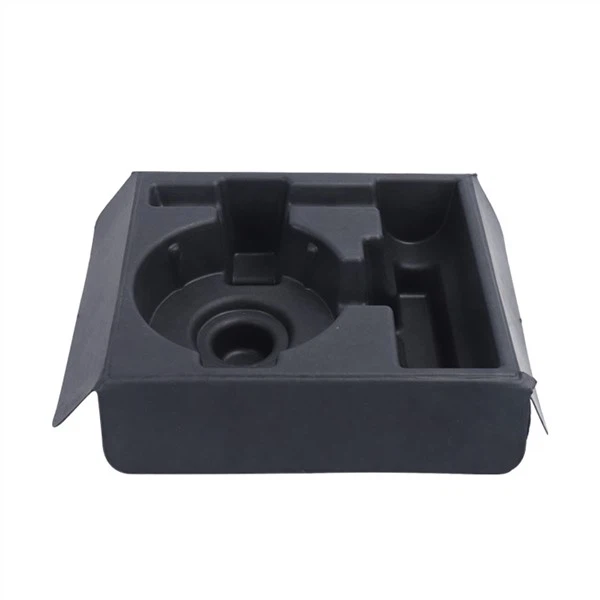
Miért fontosabb a felületkezelés, mint gondolná?
A csomagolóbetétek felületkezelése nem csak esztétikai kérdés. Közvetlen kihatással van a termékvédelemre, a márka tapasztalataira és egyes termékkategóriákban a funkcionális teljesítményre.
Valójában mit tesz a durva felület a termékével
A magas{0}}fényű műanyag házzal, krómozott elemekkel, üveg vezérlőpanellel vagy kerámia felülettel rendelkező készülékeknél a szállítás közbeni érdes szálszerkezettel való érintkezés valódi kopásveszélyt jelent. A probléma nem egyetlen érintkezési esemény -, hanem több ezer mikro-rezgés egy több-napos teherszállítás során, miközben a termék végig a betét felületén fekszik.
A Packaging Technology and Science folyóiratban közzétett 2021-es tanulmány a különböző csomagolóanyagok kopásátvitelét a magas-fényű ABS műanyag felületekre tesztelte szimulált vibrációs körülmények között (ASTM D999). Az eredmények a következőket mutatták:
Durva-formázott pép (normál tojás-tálcás textúra): mérhető felületi mikro-kopás, amely 10-szeres nagyítással észlelhető szimulált 72 órás kamionszállítás után
Nedves-préseléssel öntött pép (sima présfelület): 10-szeres nagyításnál nem észlelhető kopás, azonos körülmények között
Hőformázott, öntött pép: nincs észlelhető kopás, felületi simasága hasonló a habbetét érintkezésmentes -oldalához
A következmény praktikus: az érzékeny felületű termékek esetében a gyártási folyamatok közötti választás nem csak esztétikai jellegű, - a termék minőségét is befolyásolja a fogyasztók kicsomagolása során.
A kicsomagolás élménye, mint a márka érintési pontja
A belső csomagolás felületkezelése közvetlen hatással van a fogyasztók megítélésére, amelyet sok márka még mindig alábecsül.
A DS Smith 2022-es fogyasztói kutatása szerint azoknak a fogyasztóknak a 72%-a, akik a csomagolás "kicsomagolási élményét" kiválónak értékelték, pozitív véleményt írt a termékről -, szemben a kicsomagolást átlagosnak értékelők 31%-ával. A dobozban található csomagolóanyag jelentősen hozzájárul ehhez a kicsomagoláshoz.
A prémium készülékmárkák - kávéfőzői a 150+ GBP tartományban, csúcskategóriás- testápolási eszközök, intelligens otthoni termékek - a betét textúrája közöl valamit a termékről, mielőtt a fogyasztó hozzáér. Sima, tisztaÖntött papírpépa betét azt írja, hogy "ezt tervezték". Egy durva, texturált betéten az áll, hogy "ez a töltőanyag".
Ez az oka annak, hogy az olyan márkák, mint az Apple, a Dyson és a Philips -, amelyek mindegyike a megszállott termékélmény-tervezésről ismert -, kifejezetten a sima-felületű szálas csomagolóbetétekbe fektettek be a hagyományos durva-öntött alternatívák helyett.
A két fő gyártási módszer és azok hatása a felületre
A Molded Paper Pulp csomagolás felületi textúráját elsősorban a gyártási folyamat határozza meg, nem az alapanyag. A két fő módszer közötti különbség megértése megmagyarázza a szállítói árajánlatokban látható felületminőségi eltérések nagy részét.
Nedves prés (transzfer fröccsöntés): Workhorse formátum
A nedvespréses transzferformázás a legszélesebb körben használt gyártási módszerÖntött cellulóz betétekkészülék csomagolásában. Íme, hogyan működik, és mit jelent a felületminőség szempontjából:
A folyékony cellulóz iszapot egy szitaformán alakítják ki, és ezzel egy rostos szőnyeget építenek fel
A rostszőnyeget nyomás alatt egy fűtött anyaformába helyezik át
A hő és a nyomás megszilárdítja a szálakat, és elvezeti a nedvesség nagy részét
A kész tálcát kivesszük a formából
Felületi eredmény: A felső felület (az a felület, amely érintkezik a felmelegített anyaformával) viszonylag sima - összenyomódik és megszilárdult a formafelület által. Az alsó felület (amely a képernyőn helyezkedik el) texturált, látható szálszövésű mintával.
A legtöbb készülék belső csomagolásánál a sima felület a termék felé irányul. Ez ésszerű felületi minőséget - jobb, mint a durva-öntött formátumok, de még mindig látható rosttextúrával, amely észrevehetően különbözik a műanyagtól.
Tipikus felületi érdesség (Ra): 8-18 mikron a nyomófelületen (sima oldal), 25-45 mikron a szitafelületen (texturált oldalon).
A szövegkörnyezetben: a fröccsöntött -műanyag felületek általában 0,4–3,2 mikron Ra átmérőjűek. Olyan nedves-présÖntött papírpép, bár simább, mint a durva -öntött formátumok, mégis jelentőségteljesen durvább, mint a műanyag.
Hőformázás: A simább, prémium opció
A hőformázás egy eltérő gyártási folyamat, amely mindkét oldalon lényegesen jobb felületi minőséget eredményez:
A pépet lapos lappá alakítják, és részben megszárítják
A lapot hozzáillő fűtött fémformák közé helyezzük
Magas hő és nyomás hatására (a nedves présnél lényegesen nagyobb) a lap a végleges tálcaformává alakul
Mindkét formafelület megmunkált fém, így a kész alkatrész mindkét oldalán sima felületek jönnek létre
Felületi eredmény: A hőformázott papírmasszából készült rész mindkét oldala sima -, és megközelíti a sűrű karton vagy matt{1}}papír textúráját az érintési felületen. A rostszerkezet lényegében szabad szemmel nem látható.
Tipikus felületi érdesség (Ra): 2,5–6,0 mikron mindkét oldalon - körülbelül 3-5-ször simább, mint a nedves-nyomás a legjobb oldalon, és drámaian simább a hátsó oldalon.
Ezt az eljárást alkalmazza az Apple az iPhone betéttálcáihoz, a Dyson pedig a testápolási termékek csomagolásához. A felület minősége láthatóan és tapinthatóan eltér a normál nedves{1}}présgyártástól.
A kompromisszum-: A hőformázott cellulózbetétek egységenként jellemzően 25–45%-kal drágábbak, mint az egyenértékű nedves-sajtolt alkatrészek, a magasabb szerszámköltség, a hosszabb ciklusidők és az igényesebb minőségellenőrzés miatt. A prémium termékszinteknél, ahol a felületi tapasztalat számít, ez általában jó befektetés. Előfordulhat, hogy a zárt kartondobozban szállított középkategóriás termékek esetében, ahol a fogyasztó soha nem látja a betét felületét, nincs rá szükség.
Milyen felületkezelési lehetőségek állnak rendelkezésre ma
A gyártási eljárás megválasztásán túl számos kikészítési lehetőség áll rendelkezésre, amelyek tovább módosíthatják a Rollguard Molded Pulp és Molded Pulp Inserts alkatrészek felületi minőségét. Íme egy gyakorlati összefoglaló:
Szabványos opciók és hatásuk a felület minőségére
|
Befejezés opció |
Folyamat |
Felszíni Eredmény |
Költséghatás |
Újrahasznosíthatóság hatása |
|
Normál nedves prés |
Transzfer forma |
Mérsékelt textúra a termék arcán |
Alapvonal |
Egyik sem - teljesen újrahasznosítható |
|
Naptározott présfelület |
Extra préselési lépés |
Csökkentett textúra; simább érzés |
+8–15% |
Egyik sem - teljesen újrahasznosítható |
|
Hőformázott |
Különböző folyamat |
Simítsa mindkét oldalát |
+25–45% vs. nedves préselés |
Egyik sem - teljesen újrahasznosítható |
|
Vízbázisú-felületi bevonat |
Feladási-folyamat |
Lezárt felület; javított simaság és nedvességállóság |
+10–20% |
Egyik sem - teljesen újrahasznosítható |
|
Ásványi{0}}alapú pigmentáció |
Péphez adva |
finom szín; enyhe sima javulás |
+5–12% |
Egyik sem - teljesen újrahasznosítható |
|
PE/PP laminálás |
Laminált fólia |
Nagyon sima; műanyag{0}}szerű tapintású |
+30–50% |
A terméket nem-újrahasznosíthatóvá teszi -, nem ajánlott |
A kritikus pont:enagyon kidolgozott lehetőség, kivéve a PE/PP laminálást, amely megőrzi a papír teljes újrahasznosíthatóságát. A víz-alapú bevonat vagy ásványi pigmentáció nem alakítja át a terméket nem-újrahasznosítható anyaggá. Ez fontos azoknak a vásárlóknak, akiknek mind a felületminőségre, mind a tiszta újrahasznosíthatóságra van szükségük.
A nyomtatással és a márkaépítéssel kompatibilis felületek
Felületi nyomtatás - márkanév, újrahasznosítási utasítás, termékinformáció - lehetséges a megfelelő felületkezelésű Molded Paper Pulp felületeken:
Szabványos nedvesprés: lehetséges az ofszetnyomtatás, de a tintafelvétel változó; az eredmény kissé egyenetlennek tűnhet
Kalanderezett vagy hőformázott: lényegesen jobb nyomtatási felület; a flexo vagy ofszet nyomtatás egyenletes, tiszta eredményt ér el
Vízbázisú-bevonat: kiváló nyomtatási felület; a bevonatos papírhoz hasonló; az előnyben részesített opció a márkás betétnyomtatáshoz
Dombornyomott logó: formamódosítással lehetséges (a logó formalapba vágva); nem szükséges tinta; bármilyen folyamaton működik; jellemzően egyszeri-formamódosítás költsége 300–800 USD
Azoknak a vásárlóknak, akik Rollguard Molded Pulp illÖntött cellulóz betétekmárkadomborítással vagy nyomtatott újrahasznosíthatósági utasításokkal a víz{0}}alapú bevonatos vagy hőformázott felület az ajánlott alap.
Rollguard öntött cellulóz felületkezelés hengeres környezetben
Rollguard öntött cellulóza végsapkák és a hengeres védőbetétek olyan speciális felületi kihívásokkal rendelkeznek, amelyekkel a lapos tálcás betétek nem szembesülnek -, és ezek megértése segít megmagyarázni, miért fontos a gyártási választás különösen ebben a formátumban.
A hengeres vagy{0}}tekercselő Rollguard Molded Pulp alkatrészek jellemzően:
Termékkel{0}}érintett belső felület, amelynek simának kell lennie, hogy elkerülje a készülék házának vagy bevonatának kopását
Külső felület, amely látható lehet a fogyasztó vagy a kiskereskedő számára a polcra{0}}kész csomagolás esetén
Szabványos védősapkás-végsapka-alkalmazásokhoz (zárt kartondobozban, soha nem látható a fogyasztók-) általában elegendő a kalanderezett belső felületű nedves-prés, - megfelelő felületi minőséget biztosít a kopásvédelemhez ésszerű költségek mellett.
Polcra kész-vagy fogyasztói-látható alkalmazásokhoz -, ahol a Rollguard Molded Pulp komponens a látható termékbemutató része, - a hőformázás vagy a víz-alapú bevonat erősen ajánlott.
A Sunhingstonesnál Rollguard Molded Pulp alkatrészeket tervezünk, amelyek szabványos specifikációja szerint sima présfelület a termék{0}}érintkezési felületén és texturált külső felület (a megfogás és a raklap egymásra rakhatósága érdekében). Azon ügyfelek számára, akik sima külső felületet igényelnek - jellemzően vitrines csomagoláshoz vagy prémium kiskereskedelmi kiszereléshez -, hőformázott alternatívákat kínálunk ennek megfelelően eltérő árfekvés mellett.
Sunhingstones esettanulmányA prémium kliens felületfrissítése
Egyik ügyfelünk, - egy európai márka, amely csúcskategóriás asztali kávéfőzőgépeket gyárt, 180 €–280 - euró áron, miután egy korábbi fröccsöntött cellulóz betétszállítóval szerzett nehéz tapasztalatokat. A betétek szabványos nedvessajtolású-minőségűek voltak, és bár megfelelően teljesítettek a termékvédelmet illetően, a márka csomagolástervezésért felelős vezetője úgy jellemezte a kicsomagolást, hogy „nem egyeztethető össze a termék elhelyezésével”.
Pontosabban: amikor a fogyasztó eltávolította a kávéfőzőt a külső kartondobozból, az első dolog, amit megérintett, a belső öntött cellulóz betétfelület volt. Egy 200 eurós terméknél a márka úgy érezte, hogy a láthatóan durva szálszerkezet rossz jelet adott.
Hőformázott öntött papírpulp betétkészletet javasoltunk víz{0}}alapú bevonattal és márkadomborítással. A tervezési folyamat magában foglalta a felületi érdesség specifikációját (cél Ra < 4 mikron a termék-érintkezési felületén), az ügyfél logójának márkás dombornyomását az alaptálca külső oldalán, és egy nyomtatott újrahasznosíthatósági utasítást („100%-ban újrahasznosított szálat - újrahasznosíts papírral”) a belső fedél tálcáján.
Eredmények:
A termék-érintkezési felülete Ra: átlagosan 3,2 mikron - a specifikáción belül
A fogyasztók csomagolási hangulata (a csomagolást említő termékértékelések alapján): átlagosan 2,1/5-ről 4,3/5-re nőtt a bevezetést követő hat hónapban
Kiskereskedelmi vásárló (német elektronikai kiskereskedő) fenntarthatósági auditja: a szálas csomagolás és az újrahasznosíthatósági kommunikáció kifejezett elismerésével sikeres
Az egységköltség növekedése a korábbi nedves{1}}sajtóbetétekhez képest: +0,28 USD/egység -, amelyet az ügyfél elfogad a márkaélmény javulása miatt.
Az egyik nagy online kiskereskedő a csomagolást a „prémium fenntartható dizájn” példájaként tüntette fel egy válogatott termékjellemzőben -, amely az ökológiai márka láthatóságát eredményezte, amire az ügyfél nem számított.
Az ügyfél azóta kibővítette a hőformázott felület specifikációját a teljes prémium tartományra, és értékeliRollguard öntött cellulóza legújabb termékükhöz hasonló felületkezelésű zárósapkák-.
Milyen sima lehet valójában egy őszinte összehasonlítás
Itt közvetlenek leszünk, mert a vevők reális elvárást érdemelnek, nem pedig túlértékesítést.
|
Anyag |
Tipikus felületi érdesség (Ra) |
Érintse meg az Érzés lehetőséget |
Kopásveszély |
|
Fröccsöntött{0}}műanyag (fényes) |
0,4-1,6 mikron |
Üveg{0}}sima |
Egyik sem |
|
Fröccsöntött{0}}műanyag (matt) |
1,6-3,2 mikron |
Sima, enyhe textúra |
Egyik sem |
|
Hőformázott öntött papírpép |
2,5-6,0 mikron |
Sima; enyhe papírérzet |
Nagyon alacsony |
|
Nedves prés (kalanderezett arc) |
6,0-12 mikron |
Mérsékelt textúra |
Alacsony |
|
Normál nedves prés (sima felület) |
8-18 mikron |
Látható rost textúra |
Alacsony vagy közepes |
|
Nyers{0}}öntött cellulóz (alapminőség) |
25-60 mikron |
Durva textúra |
Közepestől magasig |
|
EPS hab |
15-40 mikron |
Puha, de egyenetlen |
Alacsony (de statikus{0}}vonzó) |
A hőformázott papírpép elég közel helyezkedik el ahhoz, hogy matt-befejezze a fröccsöntött-műanyagot, így a legtöbb fogyasztó úgy érinti meg a felületet, hogy nem árulja el neki az anyagot, nem tudja magabiztosan megkülönböztetni őket. Ez egy értelmes kijelentés arról, hogy meddig jutott a technológia.
Nem azonos a magasfényű{0}}műanyaggal. Közelről megvizsgálva még mindig enyhe papírminőség tapasztalható. De a készülékcsomagolási alkalmazások túlnyomó többségénél - még a prémium csomagolóknál is - a hőformázott öntött papírpép ma már a műanyag valódi funkcionális és esztétikai alternatívája, nem pedig kompromisszum.
F A Q
K: Lehet-e a fröccsöntött papírból készült csomagolás olyan sima, mint a műanyag?
V: A hőformázott papírpép eléri a 2,5–6,0 mikron - felületi érdességet (Ra), amely közel áll a matt-kifejezésű fröccsöntött{4}}műanyaghoz (1,6–3,2 mikron), és lényegesen simább, mint a normál nedves- sajtolt pép. A magas-fényű műanyag (0,4–1,6 mikron Ra) simább, de a hőformázott szál és a matt műanyag közötti rés már elég kicsi ahhoz, hogy a legtöbb fogyasztó nem tudja megbízhatóan megkülönböztetni őket érintéssel.
K: K: A simább felület megszerzése lényegesen többe kerül?
V: A hőformázott cellulóz betétek egységenként körülbelül 25–45%-kal drágábbak, mint a megfelelő nedves{2}alkatrészek. A vizes-alapú bevonat a nedves-présrészeken 10–20%-ot ad hozzá. A prémium termékszintek esetében a költségprémiumot jellemzően a márka tapasztalata és a kiskereskedői audit előnyei indokolják. A szabványos védelmi alkalmazásokhoz, ahol a betét soha nem látható a fogyasztók számára, általában elegendő a szabványos nedvessajtolás minősége.
K: Nyomtathatok a Rollguard Molded Pulp vagy Molded Paper Pulp lapkákra?
V: Igen. A hőformázott és vízbázisú-bevonatú{2}}felületek megbízhatóan fogadják a flexo- és ofszetnyomtatást. A szabványos nedves{4}}présfelületek nyomtathatók, de kevésbé egyenletes eredménnyel. A dombornyomott logók formamódosítással bármilyen felülettípuson elérhetők. A gyakori nyomtatási alkalmazások közé tartoznak a márkalogók, az újrahasznosíthatósági utasítások és a termékkezelési útmutatók.
K: Befolyásolja-e az öntött cellulózbetétek felületi bevonata az újrahasznosíthatóságot?
V: A víz-alapú bevonatok és az ásványi pigmentáció nem befolyásolja az újrahasznosíthatóságot, - bevonatos öntött cellulóz betétek továbbra is teljes mértékben elfogadottak a szabványos papír-újrahasznosítási folyamatokban. A PE vagy PP műanyag laminálás rontja az újrahasznosíthatóságot, és nem ajánlott környezetbarát minősítéssel rendelkező termékekhez vagy EU-piaci kínálathoz. A Sunhingstones-nál egyetlen készülékcsomagoló termékünkön sem használunk műanyag laminálást.
K: Hogyan határozhatom meg a felület minőségét a vásárlási rendelésemben?
V: Kérjen Ra felületi érdesség-specifikációt (pl. "termék-érintkezési felület Ra < 5 mikron"), és kérjen mintát ehhez a specifikációhoz képest a gyártás jóváhagyása előtt. A jó hírű fröccsöntött papírpép gyártóknak képesnek kell lenniük Ra-mérésekre a minőség-ellenőrzési folyamatuk során. Ez egy szubjektív, "simábbá teheted" beszélgetést egy konkrét, ellenőrizhető minőségi paraméterré alakítja át.
K: Van-e minimális rendelési mennyiség a hőformázott cellulóz betétekhez a normál nedves{0}}préssel szemben?
V: A hőformázott szerszámok költsége - általában 8 000–18 000 USD egy összetett készülékbetétkészlet esetében, szemben a 4 000–9 000 USD nedves{9}} sajtolószerszámokkal. A minimális rendelési mennyiségek hasonlóak (5 000–10 000 egység SKU-nként), de a magasabb szerszámköltség azt jelenti, hogy a térfogatcsökkenés -még a hőformázásnál is valamivel nagyobb. A 20,000+ egység/év áron vásárlók számára a hőformázás általában költséghatékony. 10 000 egység/év alatt a kalanderezett nedves{23}prés gyakran a jobb gazdasági választás.
Szeretné saját szemével látni a felületi különbségeket
A Rollguard Molded Pulp és Molded Pulp Betétek felületi minőségének értékelésének legjobb módja, ha a mintákat - tartjuk, és nem nézzük a fényképeket. Felületkezelési mintakészleteket állítunk össze, amelyek egymás mellett tartalmazzák a szabványos nedves-prést, a kalanderezett nedves-prést és a hőformázott öntött papírpépet, így Ön és csapata közvetlenül felmérheti a különbséget.
Kérjen felületkezelési mintakészletet és kapja meg:
Három felületminőségi minta az Ön termékkategóriájának megfelelő formátumban
Ra mérési adatok minden mintára
Az egyes befejezési lehetőségek költségének összehasonlítása a becsült mennyiségben
Egy 15 perces hívás termékmérnökünkkel, hogy végigjárjuk a lehetőségeket